
מה בעצם עושה חבית הבורג
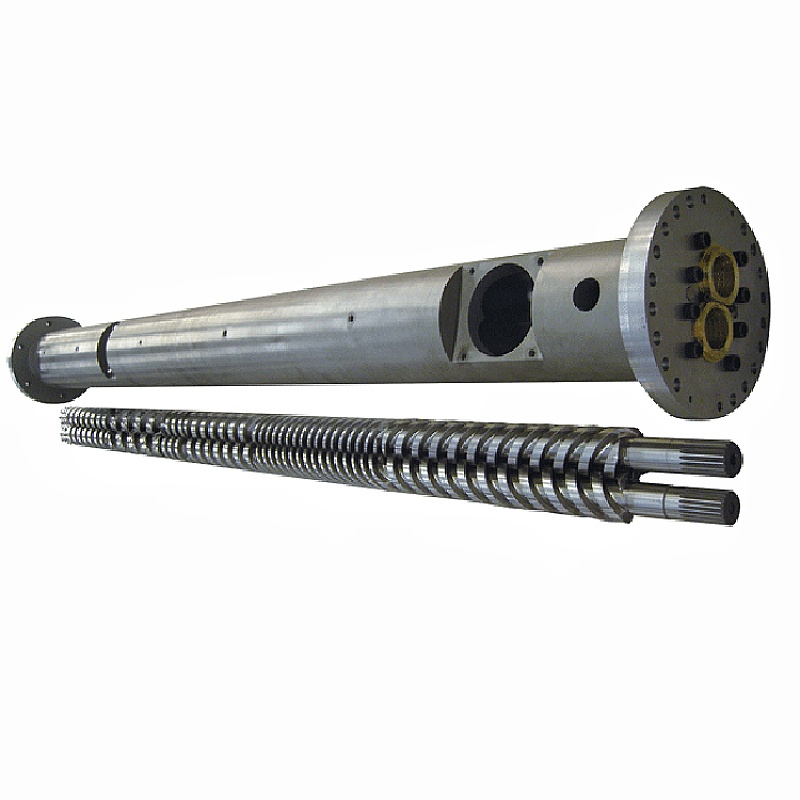
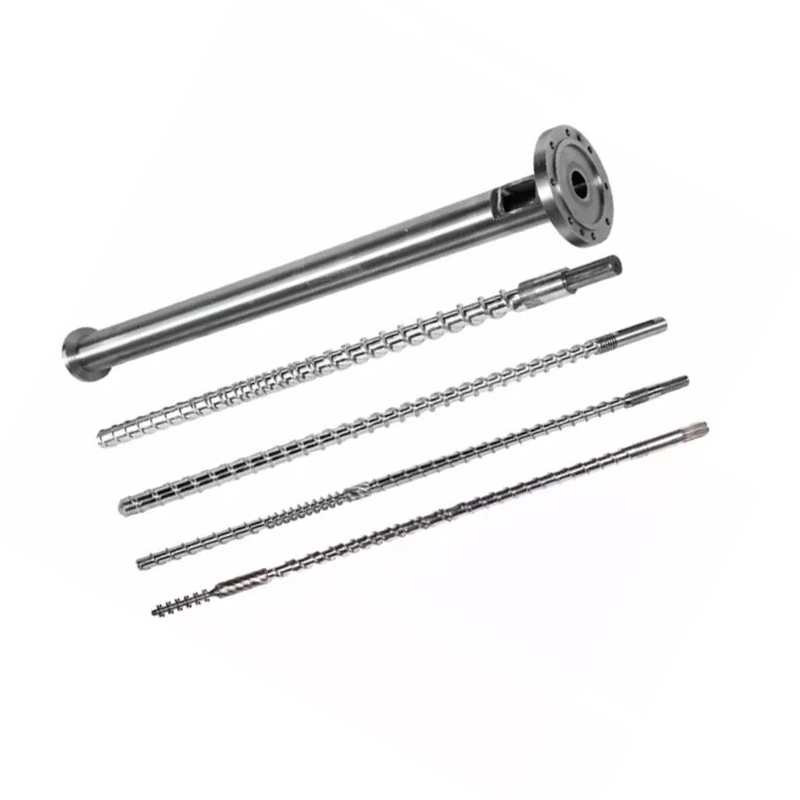
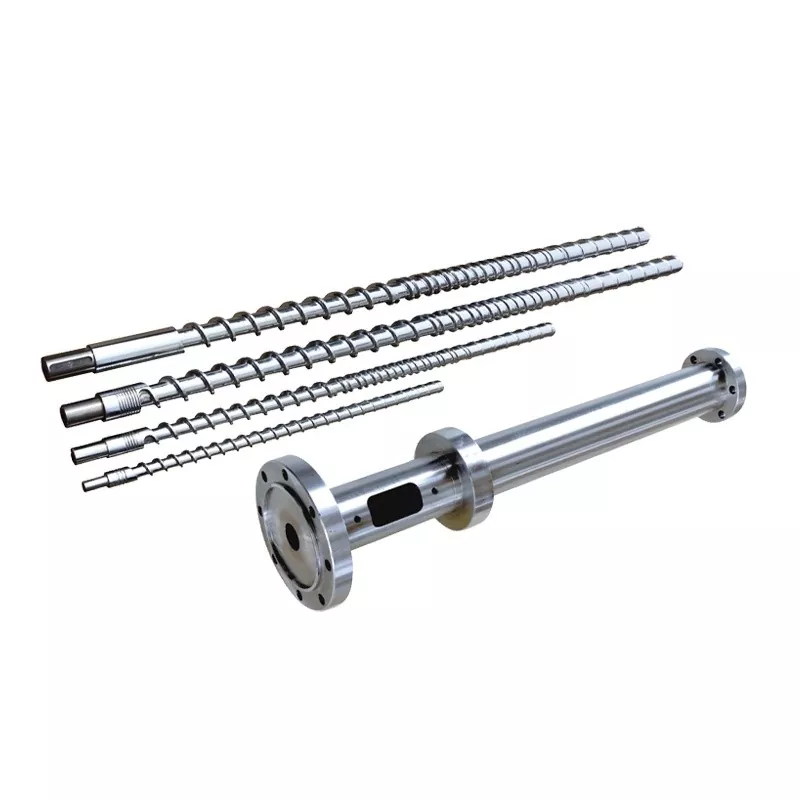
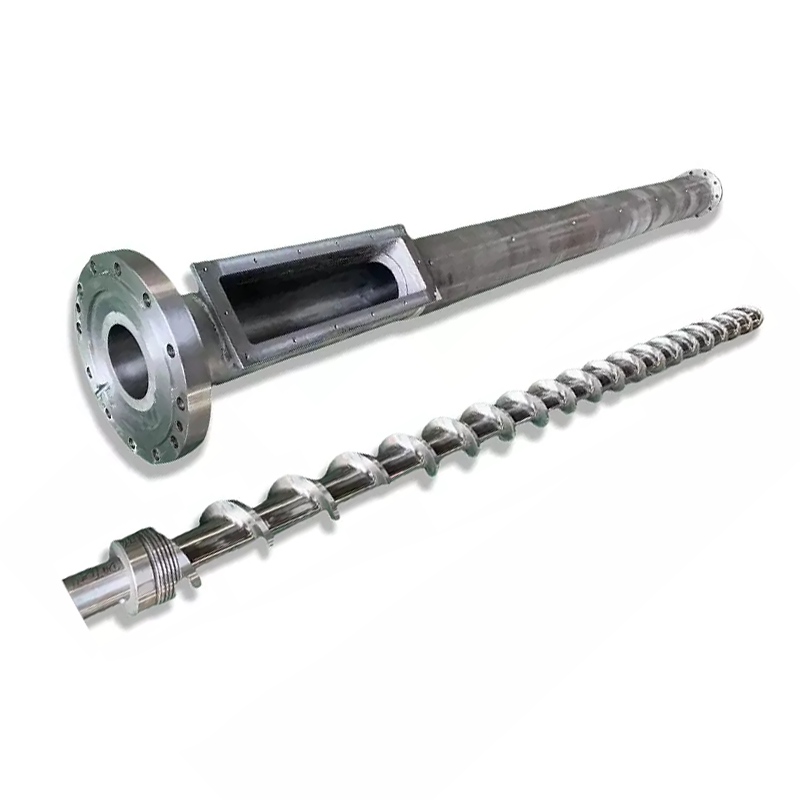
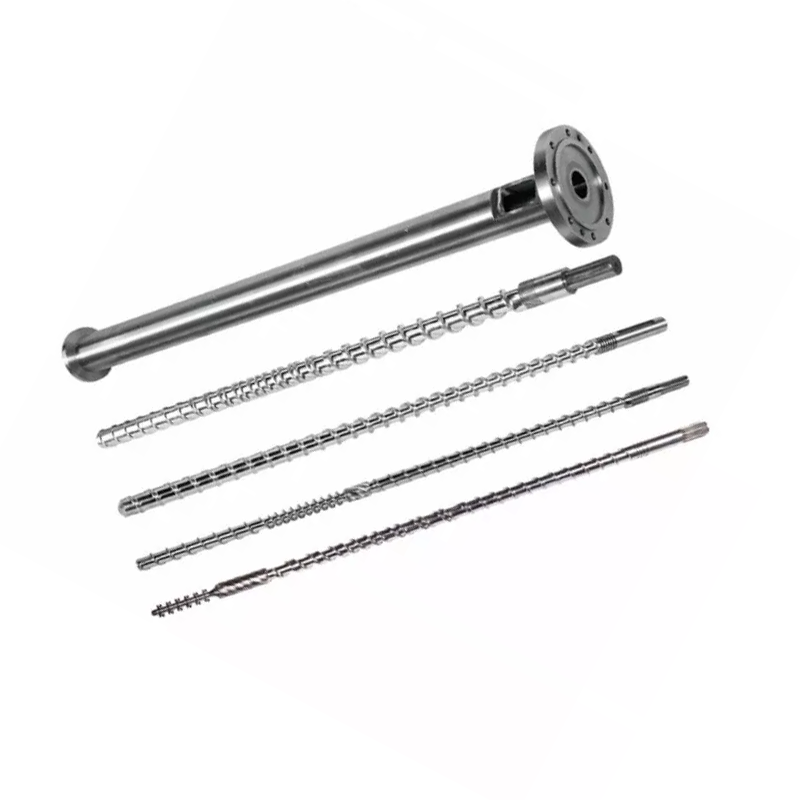
הבורג והקנה עובדים כזוג תואם. הנה הרצף בכל מחזור:
- הַאֲכָלָה- כדורי פלסטיק נושרים מהבורר לתוך אזור ההזנה.
- הַתָכָה- הבורג המסתובב מייצר חום גזירה. בשילוב עם מחממי חבית, כדורים נמסים ודוחסים.
- מדידה- ההיתוך הופך לאחיד בטמפרטורה ובלחץ לפני ההזרקה.
- הַזרָקָה- הבורג נע קדימה כמו בוכנה, דוחף פלסטיק מותך לתוך התבנית.
כל משתנה עיצובי - גיאומטריה, פרופורציות אזור, טיפול פני השטח - משפיע על מידת ההצלחה של ארבעת השלבים האלה. חוסר התאמה בכל אחד מהם מופיע כבעיית ייצור.
החלטה 1: יחס L/D
יחס L/D (אורך הבורג מחולק בקוטר שלו) הוא המספר החשוב ביותר בדף המפרט. הוא שולט בזמן השהייה, איכות הערבוב ופיזור החום.רוב יישומי הזרקה לשימוש כללי משתמשים ב-20:1.
| שְׂרָף | L/D מומלץ |
|---|---|
| PP, PE, PS (סטנדרטי) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (רגיש לחום) | 16:1 – 20:1 |
| לְלַטֵף | 20:1 – 22:1 |
| ניילון (PA) | 18:1 – 20:1 |
| חומרים מחוזקים ב-GF | 20:1 – 24:1 |
החלטה 2: יחס דחיסה
יחס הדחיסה (CR) מודד עד כמה תעלת הבורג מצטמצמת מאזור ההזנה לאזור המדידה. CR גבוה יותר דוחס את ההמסה בצורה אגרסיבית יותר - טוב עבור שרפים אמורפיים שמתרככים בהדרגה. CR תחתון עדין יותר, וזה מה שאתה צריך עבור חומרים רגישים לחום או מלאי סיבים.
| שְׂרָף | יחס דחיסה |
|---|---|
| ABS, PC, PMMA (אמורפי) | 3.0 – 3.5:1 |
| PP, PE, ניילון (חצי גבישי) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| לְלַטֵף | 2.3 – 2.6:1 |
| מחוזק GF (≥15%) | 2.0 - 2.5:1 |
החלטה 3: פרופורציות אזוריות
בורג הזרקה סטנדרטי מתחלק לשלושה אזורים. הפרופורציה של כל אזור חשובה כמו ה-L/D הכולל.
- אזור הזנה (L1):תעלות עמוקות המקבלות כדורים מוצקים מההופר. ארוך יותר = יותר קיבולת תפוקה.
- אזור דחיסה (L2):עומק הערוץ יורד בהדרגה. רוב ההיתוך מתרחש כאן.
- אזור מדידה (L3):ערוצים רדודים ועקביים. מבטיח טמפרטורת התכה ולחץ אחידים לפני ההזרקה.
| שְׂרָף | הזנה (L1) | דחיסה (L2) | מדידה (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| לְלַטֵף | 40% | 40% | 20% |
| ניילון (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
החלטה 4: חומר בורג חבית
38CrMoALA - קו הבסיס הסטנדרטי
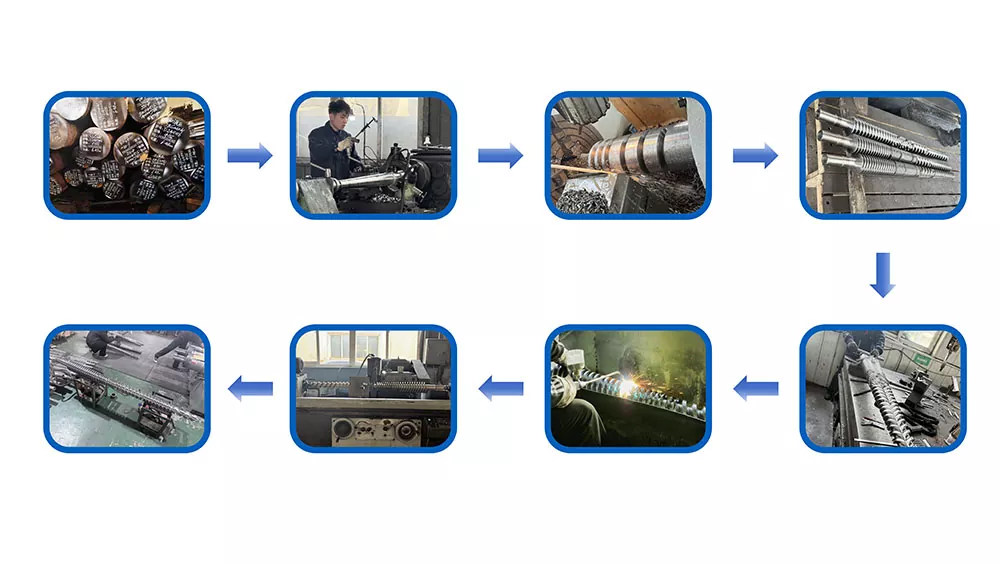
ברגי הזרקה של Nanhaiya מיוצרים מפלדה מסגסוגת 38CrMoALA, מטופל בחום ומרווה. חומר בסיס זה מתמודד היטב עם תרמופלסטיות סטנדרטיות כמו PE, PP, PS ו-ABS, עם חיי שירות של בערך10,000–20,000 שעותבתנאי הפעלה רגילים.
ניטרידינג
חנקת גז בטמפרטורה של 500-560 מעלות צלזיוס יוצרת שכבה ניטרידיתעובי 0.5-0.8 מ"מעם קשיות של950–1050 HV (~62 HRC). זה משפר את עמידות הבלאי ב-30-40% בהשוואה לפלדה לא מטופלת. סטנדרטי עבור רוב יישומי הזרקה המריצים חומרים לא מלאים או במילוי קל.

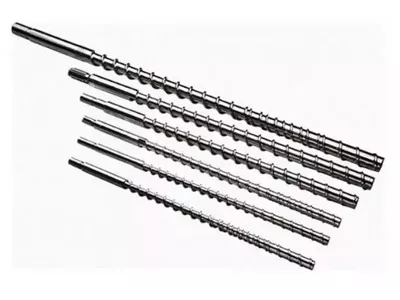
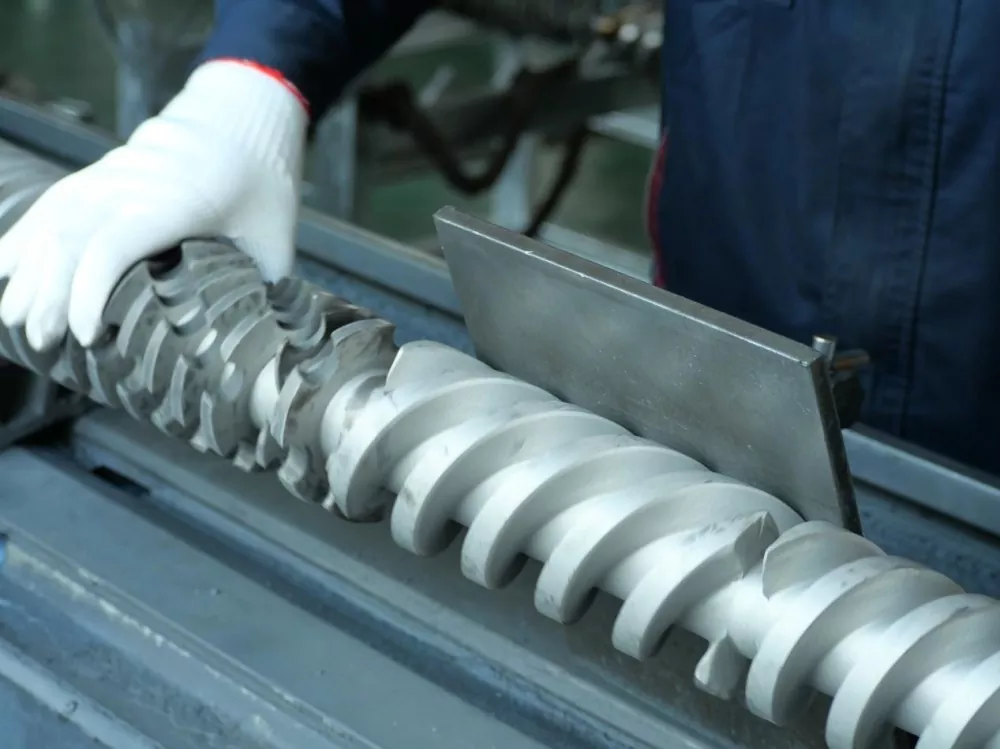
בורג הזרקה מוטנטי (פתאומי) Nanhaiya - מתאים לשרף גבישי כמו PP, PE וניילון.
דו מתכתי - ליישומי שוחקים
לחביות דו-מתכתיות יש בטנה עמידה בסגסוגת גבוהה המחוברת מתכתית לשקע הקנה. התהליך הבי-מתכתי של Nanhaiya משיג אקשיות קדח פנימי של 62 HRCבאמצעות ריתוך בהתזה מסגסוגת קשה סביב אזורי הבלאי הגבוהים של פנים הקנה.
| בַּקָשָׁה | חומר בורג | טיפול בחבית |
|---|---|---|
| PE, PP, PS (לא מלא) | 38CrMoALA ניטריד | ניטריד סטנדרטי |
| ABS, PC, ניילון (לא מלא) | 38CrMoALA ניטריד | ניטריד סטנדרטי |
| PA + GF ≤30% | 38CrMoALA, מרווה + מזג | ניטריד או דו מתכתי |
| תכולת GF 15-50% | קצוות טיסה דו מתכתיים / TC | דו מתכתי |
| PVC / שרפים קורוזיביים | סגסוגת עמידה בפני קורוזיה | דו מתכתי (דרגת CR) |
| מילוי סיבי פחמן | טונגסטן קרביד | קדח מרוסס TC |
החלטה 5: קוטר בורג וגודל זריקה
הזריקה האמיתית שלך צריכה ליפול בין35% ו-70%מיכולת הזריקה המקסימלית של הבורג. מתחת ל-35%, החומר יושב בחבית זמן רב מדי ומסתכן בהידרדרות. מעל 70%, הבורג לא יכול להתאושש מהר מספיק בתוך המחזור.
להלן תצורות נפוצות הזמינות מ-Nanhaiya:
| כמות הזרקה (ג) | בורג Ø × אורך (מ"מ) | חבית Ø × אורך (מ"מ) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

בורג הזרקה הדרגתית Nanhaiya - טוב יותר עבור שרפים אמורפיים כמו ABS, PC ו-PMMA.
סימני אזהרה שהבורג הנוכחי שלך שגוי לתפקיד
- כתמים שחורים או סימני צריבה- חומר משפיל מזמן שהייה מופרז או נקודה חמה. בדוק את אזורי טמפרטורת החבית ואת מרווח הברגים.
- משקל זריקה לא עקבי- לעתים קרובות שסתום אל-חזור שחוק או מרווח מוגזם של בורג לחבית המאפשר זרימה לאחור.
- סימני ריסוק על פני השטח- לחות או גז בהמסה. עשוי להצביע על ייבוש מוקדם לא מספק או על גיאומטריית בורג שאינה מאווררת כראוי.
- התאוששות איטית / זמן מחזור ארוך- יכולת הפלסטיק אינה מספקת. קוטר הבורג כנראה צריך לגדול.
- גרוטאות גבוהות בשינויי צבע- ערבוב לקוי באזור המדידה. אלמנט ערבוב של Maddock או מחסום שנוסף לבורג פותר זאת לעתים קרובות.
מה לומר ליצרן בעת בקשת הצעת מחיר
- מותג ודגם מכונות- או קוטר קדח ומידות אוגן עבור מכונות לא סטנדרטיות
- שרף ראשוני- כלול סוג ואחוז מילוי אם רלוונטי
- טווח גודל זריקה- מינימום ומקסימום בגרמים
- זמן מחזור יעד
- בעיות נוכחיות שאתה מנסה לפתור- אם בכלל
קבל המלצה טכנית מננהאיה
אנו מגיבים תוך 12 שעות. צוות ההנדסה שלנו יכול לציין את גיאומטריית הברגים, דרגת החומר והמידות הנכונות עבור המכונה והשרף שלך - לפני שאתה מתחייב להצעת מחיר.