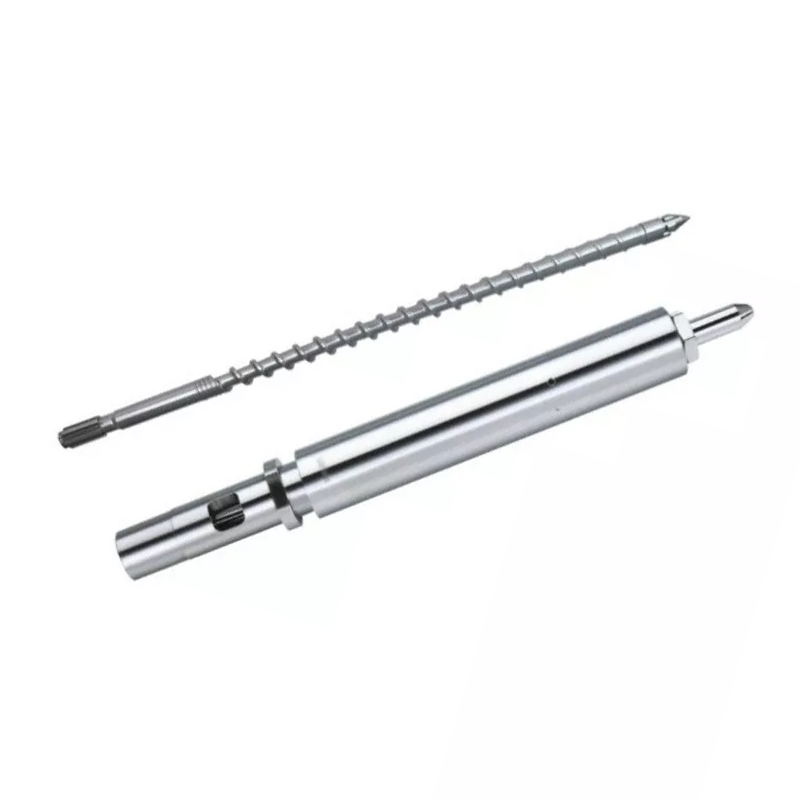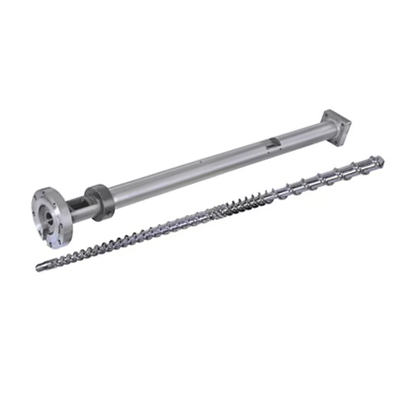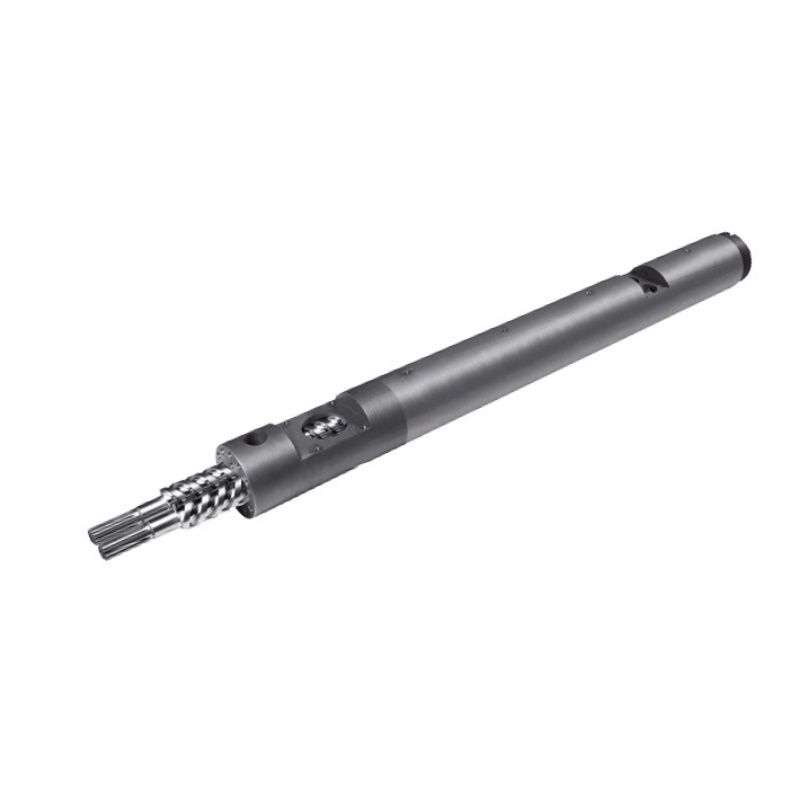
בורג הזרקה L/D יחסהוא אורך עבודה מחולק בקוטר הבורג, ורוב ברגי ההזרקה פועלים בין 18:1 ל-25:1. הנה מה שאף גיליון מפרט לא אומר לך: אינך יכול לשנות L/D במכונה שכבר בבעלותך. האורך קבוע על ידי החבית. מה שאתה יכול לשנות זהקוטר בורג, ובקנה קבוע שבחירה אחת מזיזה את L/D, יכולת הזריקה ולחץ ההזרקה ביחד, בכיוונים מנוגדים. בורג קטן יותר נותן L/D גבוה יותר, זריקה קטנה יותר ויותר לחץ. התאם את המסחר הזה לשרף שלך ולחלק שלך, ורוב שאלות L/D עונות לעצמן.
מה אומר יחס L/D על בורג הזרקה
L/D הוא אורך העבודה של הבורג (L) חלקי הקוטר החיצוני שלו (D). לבורג ארוך פי 22 מהרוחב יש L/D של 22:1.
היחס משתנה עם הגודל. בורג 40 מ"מ ב-22:1 הוא בעל אורך עבודה של 880 מ"מ. בורג 80 מ"מ ב-22:1 הוא באורך 1,760 מ"מ. אותו יחס, מכונות שונות מאוד.
מה שהיחס בעצם מתאר הואכמה מסלול יש לבורג לעשות את עבודתו. האכלה, התכה ומדידה קורים כולם לאורך זה. יותר אורך פירושו יותר יכולת התכה ויותר ערבוב. פחות אורך פירושו פחות משניהם, ופחות זמן לחומר לשבת חם.
רוב ברגי ההזרקה נוחתים בין 18:1 ל-25:1, כאשר 20:1 עד 22:1 המשותף במכונות לשימוש כללי. מדריך העמודים מכסה את התמונה המלאה שלנומדריך חבית של בורג הזרקה.
מדוע הזרקת L/D קצרה יותר מאשר L/D שחול
מכבשים פועלים בדרך כלל 25:1 עד 33:1. ברגי הזרקה נשארים קצרים יותר, והסיבה היא המחזור, לא המסורת.
בורג אקסטרודר מסתובב ברציפות. חומר נכנס בקצה אחד, עובר דרכו ויוצא בקצה השני. שום דבר לא מחכה.
בורג הזרקה עובד בהתפרצויות. הוא מסתובב כדי ליישם זריקה אחת, נסוג לאחור, ואז נעצר. זה מזריק, והתבנית מתקררת. במהלך כל זה, ההמסה שכבר נמצאת בחבית יושבת בשקט ונשארת חמה.
ההמתנה היא כל ההבדל. חבית ארוכה יותר מכילה יותר נמס, ובמכונת הזרקה, יותר נמס פירושו יותר חומר שממתין לאורך יותר מחזורים. עבור שרף רגיש לחום, אורך נוסף אינו קיבולת נוספת. זו היסטוריה תרמית נוספת.
אז תכנון הזרקה מאזן בין יכולת התכה לזמן שהייה, בעוד שהשחול לרוב רק קונה יכולת התכה.
הדבר שאף אחד לא אומר לך: אתה לא יכול לשנות L/D
מאמרים על L/D מדברים כאילו אתה יכול לבחור מספר. במכונה שכבר בבעלותך, אין לך.
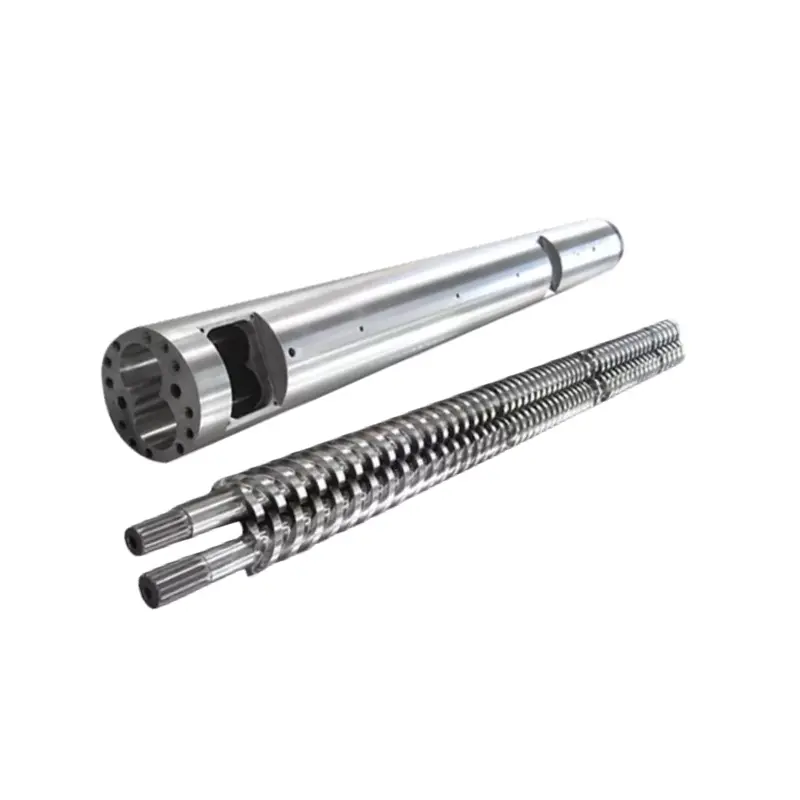
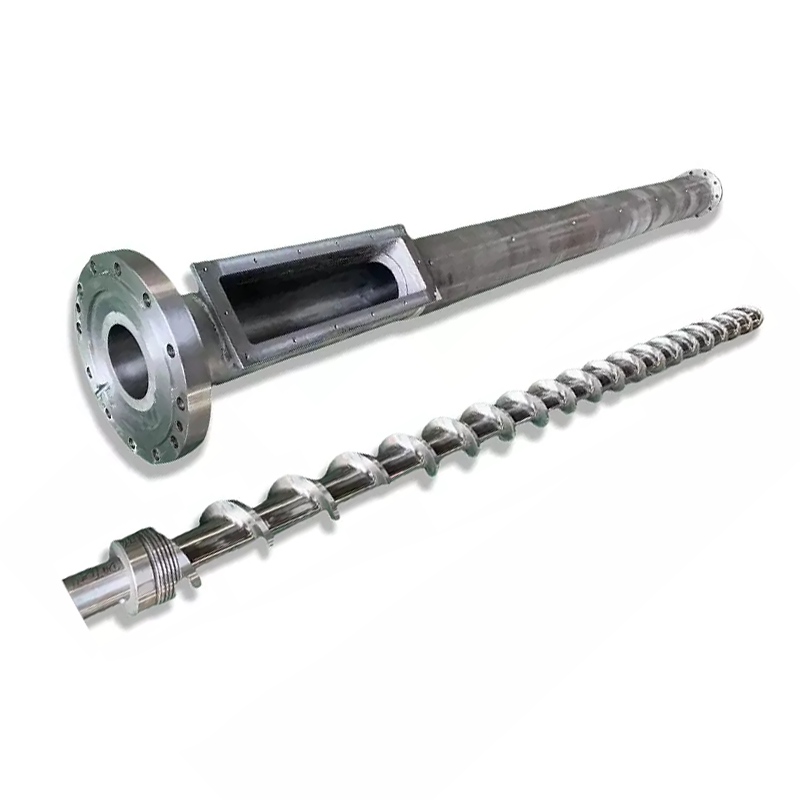
L קבוע על ידי הקנה.הקנה הוא כלי לחץ מעובד המוברג לתוך מסגרת המכונה, כאשר אזורי החימום, גרון ההזנה וההרכבה שלו בנויים כולם סביב אורך אחד. אף אחד לא עושה חבית יותר.
אז המשתנה היחיד שנותר ב-L/D הוא D, קוטר הבורג. שנה את הקוטר, והיחס משתנה איתו, כי האורך שמעל לקו לעולם לא זז.
זו הסיבה שבוני מכונות מפרטים שניים או שלושה קוטרי ברגים עבור אותה מכונה. הם לא מציעים לך שלושה גדלי זריקה. הם מציעים לך שלוש נקודות בעקומת חילופין, וגודל הזריקה הוא רק אחד מהדברים הנעים.
קוטר בורג: הידית שמניעה הכל
בחבית קבועה, בחירה אחת מזיזה ארבעה דברים בבת אחת. הבן את הטבלה הזו ותבין את הזרקת L/D.
| אם תבחר ב... | קוטר בורג קטן יותר | קוטר בורג גדול יותר |
|---|---|---|
| יחס L/D | גבוה יותר(אותו L, קטן יותר D) | לְהוֹרִיד(אותו L, גדול יותר D) |
| יכולת זריקה | קטן יותר(פחות נפח למ"מ מהלך) | גדול יותר |
| לחץ הזרקה זמין | גבוה יותר(אותו כוח על שטח קטן יותר) | לְהוֹרִיד |
| יכולת התכה לכל זריקה | לְשַׁפֵּר(יותר L/D עבור פחות חומר) | פחות נדיב |
| זמן מגורים עבור חלק נתון | קצר יותר(הצילום משתמש יותר בקנה קטנה יותר) | ארוך יותר |
| חליפות | חלקי דיוק קטנים, קירות דקים, שרפים בעלי צמיגות גבוהה ורגישים לחום | זריקות גדולות, שרפי סחורה, קטעים עבים |
קרא שוב את שורת הלחץ, כי היא מחליטה יותר משרות ממה שאנשים מצפים. ההנעה ההידראולית או החשמלית של המכונה מספקת כוח קבוע לחלק האחורי של הבורג. לחץ הוא כוח מחולק לפי שטח. לבורג קטן יותר יש פחות שטח פנים, כך שאותו כוח מייצר לחץ התכה גבוה יותר.
לכן עבודה עם דופן דק וצמיגות גבוהה נוחתת לרוב על הבורג הקטן: היא יכולה לדחוף נמס לחלל הדוק שבורג גדול לא יכול למלא. ה-L/D הגבוה יותר שמגיע איתו הוא בונוס, לא צירוף מקרים.
ותקרא גם את שורת המגורים. הוא זה שמחליט בשקט אם המחשב שלך מצהיב.

כיצד L/D משפיע על גודל הזריקה
בקפדנות, L/D אינו קובע את גודל הצילום. קוטר ומהלך עושים: נפח הזריקה הוא שטח החתך של הבורג כפול כמה רחוק הוא עובר.
אבל במכונה אמיתית אתה לא יכול להפריד ביניהם, כי אותו קוטר שמגדיר את הזריקה שלך גם קובע את ה-L/D שלך. בחר את הבורג הקטן עבור חלק דיוק קטן, ובחרת L/D גבוה יותר באותו רגע.
התוצאה המעשית היא משמחת. הבורג שנותן לך את הזריקה הקטנה גם נותן לך יותר אורך התכה לגרם חומר ולחץ הזרקה גבוה יותר. שלושת הנכסים האלה מתאימים לאותן עבודות, וזו הסיבה שהמסחר מסתדר בצורה נקייה לעתים קרובות יותר מאשר לא.
המקום שבו זה מפסיק להיות שמח הוא כאשר אתה מכריח חלק על הבורג הלא נכון. הפעל זריקה קטנה מאוד על בורג בקוטר גדול ותקבל את הגרוע ביותר משניהם: L/D נמוך, נפח חבית עצום ביחס לזריקה שלך, וחומר שעובר בחום לאורך זמן רב מדי.
זמן מגורים: הרוצח האיכותי שאתה יכול לחשב
זמן השהייה הוא כמה זמן חתיכת פולימר נתונה נשארת חמה בתוך החבית לפני שהיא מוזרקת. זה המספר הכי לא מוערך בהזרקה, ואתה יכול להעריך אותו תוך שלושים שניות.
זמן שהייה ≈ (קיבולת זריקת חבית ÷ גודל הזריקה שלך) × זמן מחזור
שתי היכולות באותן יחידות. קח קיבולת צילום מהדירוג של המכונה.
עבוד דוגמה. מכונה שדורגה בקיבולת זריקה של 200 גרם, מפעילה חלק של 20 גרם במחזור של 30 שניות. היחס הוא 10, כך שההמסה עוברת בערך עשרה מחזורים. זמן השהייה הוא כ-300 שניות, או חמש דקות.
חמש דקות בטמפרטורת ההתכה הן זמן רב עבור PC, POM, PET או PVC. שום דבר בהגדרות שלך לא שגוי. החלק פשוט קטן מדי עבור החבית, והחומר מתבשל בזמן שהוא ממתין לתורו.
עכשיו העבר את העבודה לבורג קטן יותר. קיבולת הזריקה יורדת ל-80 גרם, למשל. אותו חלק של 20 גרם משתמש כעת ברבע מהחבית, ההמסה עוברת ארבעה מחזורים במקום עשרה, וזמן השהייה יורד לשתי דקות בערך.
לא שינית נקודת קבע. שינית את קוטר הבורג, ובעיית השפלה הלכה עם זה.
רצועת קיבולת הזריקה של 20–80%.
הנחיית התעשייה המצוינת בדרך כלל היא לשמור את הזריקה שלך איפשהו בין כ-20% ל-80% מקיבולת הזריקה המדורגת של המכונה. אשר את הרצועה מול המדריך של המכונה שלך, אבל ההיגיון מאחוריה מתקיים בכל מקום.
מתחת ללהקה, זמן השהייה ארוך. החומר עושה יותר מדי נסיעות בחום, ושרפים רגישים לחום מתכלים. זה הכשל שהנוסחה למעלה תופסת.
מעל הלהקה, שני דברים נשברים. לא נשאר מספיק חבית כדי להחזיק כרית מתאימה, כך שהאריזה מקבלת ירייה לא עקבית. ולבורג יש פחות זמן ואורך להמיס חבית כמעט מלאה של חומר, כך שאיכות ההיתוך נפגעת בדיוק כאשר אתה מבקש את המרב ממנה.
נוחתים באמצע הלהקה ולמכונה יש מקום לעבוד. אם החלק שלך יושב מחוצה לו, התיקון הנכון הוא קוטר בורג שונה, או מכונה אחרת, לא סט הרואי של הגדרות תהליך.
כיצד L/D משפיע על איכות ההיתוך
אורך הוא יכולת התכה, ויכולת התכה היא איכות.
יותר L/D נותן התכה מלאה יותר.לכדורים מוצקים יש לנוע עוד יותר כנגד דופן החבית החמה, כך שפחות מהם שורדים כבלתי נמסים. כתמים קשים ותכלילים בצורת עדשה בחלק הם כשלי התכה, והאורך נלחם בהם.
יותר L/D נותן התכה הומוגנית יותר.הטמפרטורה מתאזנת, הצבע וחומר המילוי מתפזרים טוב יותר, וההמסה שמגיעה לטבעת הסימון עקבית יותר מזריקה לזריקה. זה מופיע כחלון תהליך רחב יותר.
יותר L/D גם נותן יותר היסטוריה תרמית.אותו אורך שנמס ביסודיות מחזיק חומר ארוך יותר, ועבור PVC, PC, POM ו-PET, זו עלות, לא תועלת.
אז איכות ההיתוך היא לא מקרה של יותר היא טובה יותר. זה איזון: מספיק אורך כדי להמיס לגמרי, לא כל כך נפח חבית שהחומר ממתין יותר מדי לשימוש. כאשר יכולת ההיתוך היא המגבלה הספציפית שלך, בורג מחסום מרים אותה מבלי להוסיף מילימטר של חבית.
בחירת L/D וקוטר לפי שרף וחלק
חבר את העסקאות והבחירה נופלת מהשרף ומהחלק.
| המצב שלך | רכון לכיוון | מַדוּעַ |
|---|---|---|
| חלקי דיוק קטנים ודקים | בורג קטן יותר, L/D גבוה יותר | לחץ הזרקה גבוה יותר ממלא חלקים דקים; התכה טובה לגרם; מגורים קצרים |
| שרף רגיש לחום (PC, POM, PET, PVC) | בורג קטן יותר עבור הזריקה; קצה קצר יותר של רצועת L/D | זמן המגורים הוא האויב. שמור את הזריקה גדולה ביחס לקיבולת החבית |
| שרף הנדסי בעל צמיגות גבוהה | בורג קטן יותר, L/D גבוה יותר | צריך לחץ למילוי ואורך להמסה יסודית |
| זריקות גדולות, שרף סחורה (PE, PP, PS) | בורג גדול יותר, L/D תחתון | מובילי קיבולת; שרפים אלה סובלים את אורך ההיתוך המופחת |
| חלקים בעלי דופן עבות, מחזורים איטיים | בורג גדול יותר, מעון שעון | מחזורים ארוכים מכפילים את זמן השהייה. חישוב מחדש לפני התחייבות |
| תרכובת במילוי זכוכית או שוחקת | קוטר לכל חלק; לשנות אתמִשׁטָח | L/D עוקב אחר החלק. התשובה לבלאי היא קדח דו מתכתי, לא באורך שונה |
| נמס בתפוקה גבוהה | אותו קוטר; בורג מחסום | אתה צריך יכולת התכה, לא אורך חבית. החבית ממילא לא משתנה |
שימו לב לשתי השורות האחרונות. שתיים מהבעיות הנפוצות ביותר שמביאות לנו מעצבים אינן בעיות L/D בכלל, וקנייה בקוטר בורג שונה כדי לפתור אותן מבזבזת את הכסף.
טעויות L/D נפוצות בהזרקה
- העתקת שחול L/D.מספר 30:1 מטבלת אקסטרודר המופעל על בורג הזרקה מתעלם מבעיית זמן השהייה המגדירה הזרקה. שתי המכונות עושות עבודות שונות.
- בהנחה שיותר זמן עדיף.יותר אורך זה יותר נמסוהיסטוריה תרמית יותר. על שרף רגיש לחום, השני מנצח והחומר מתכלה.
- התעלמות מיחס זריקה לקיבולת.בעיית האיכות הנפוצה ביותר שאנו רואים מיוחסת לגיאומטריה היא חלק קטן שמתבשל בחבית גדולה. אף אחד לא בודק את זה, כי זה לא נמצא בשום מסך הגדרות.
- להאמין L/D ניתן לשנות במכונה קיימת.זה לא יכול. ערכות הקנה L. רק הקוטר נתון לבחירתך.
- מאשים את L/D בבעיית התכה.אם לא נמסים מופיעים רק בתפוקה גבוהה, יכולת ההיתוך שלך קצרה, לא החבית שלך. בורג מחסום מתקן את זה באותה חבית.
- מאשים את L/D בבעיית בלאי.נפילת פלט באותה מהירות בורג היא מרווח שחוק, לא גיאומטריה. מדוד את זה לפני שאתה מעצב מחדש משהו.

כיצד להזמין את הבורג הנכון
יצרן ברגים מעצב לפי מה שאתה אומר להם. שלח את אלה, והמלצת הקוטר והגיאומטריה הבאה.
- מותג מכונה, דגם וקוטר הבורג הנוכחי.צילום של לוחית השם מכסה את רובו, והוא אומר לנו את אורך החבית שאתה עובד בתוכו.
- קיבולת זריקה מדורגת של המכונה,אם אתה יודע את זה, ואת משקל החלק האמיתי שלך.
- זמן מחזור.עם שני המספרים לעיל, ניתן לחשב עבורך את זמן השהייה.
- תוכן שרף, ציון וחומרי מילוי.זה מניע את פרופיל הדחיסה ואת טיפול פני השטח לא פחות מהקוטר.
- הפגם שאתה רוצה ייעלם.מצהיבים נקודות בבית המגורים. נקודת נמסה בכושר ההתכה. זריקות קצרות מצביעות על לחץ או על טבעת הסימון. לכל אחד יש תשובה אחרת.
- ציור, או הבורג השחוק שלך.או מאפשר לנו לבנות למכונה שלך. חלק שחוק נמדד בציוד CMM ל-±0.01 מ"מ והגיאומטריה משוחזרת.
למה לעבוד עם Nanhaiya
שלח לנו את משקל החלק, זמן המחזור ודגם המכונה, ואנו נריץ את חשבון זמן השהייה לפני שנצטט אותך משהו. לפעמים התשובה היא קוטר בורג שונה. לפעמים זה בורג מחסום בחבית שכבר יש לך. לפעמים זה שהעבודה שלך שייכת למכונה אחרת, ואנחנו נגיד זאת.
כאשר בורג חדש הוא התשובה, Nanhaiya בנהברגי הזרקהוחביות במשך יותר מעשרים שנה, ב-38CrMoAlA, 42CrMo, SKD-61, ונירוסטה, ניטרידית או דו-מתכתית עם שכבת סגסוגת נושאת טונגסטן בגודל 2.5-3 מ"מ עד 62 HRC היכן שההזנה דורשת זאת.
אנו בונים לפי הציור, דגם המכונה או המדגם השחוק שלך, עםתחליפיםתואם למותגי מכונות גדולים, מינימום הזמנה של סט אחד והצעת מחיר תוך 12 שעות.
נלחם בהצהבה, לא נמס או בצילומים קצרים? שלח את דגם המכונה שלך, משקל חלק, זמן מחזור ושרף. אנו אגיד לך אם זה L/D, קוטר, יכולת התכה או בלאי, ונציע את המחיר תוך 12 שעות.
קבל המלצה על בורגשאלות נפוצות
מהו יחס L/D טיפוסי לבורג הזרקה?
רוב ברגי ההזרקה פועלים בין 18:1 ל-25:1, כאשר 20:1 עד 22:1 המשותף במכונות לשימוש כללי. שרפים רגישים לחום מעדיפים את הקצה הקצר יותר מכיוון שהחומר מבלה פחות זמן חם. פלסטיק הנדסי שזקוק להתכה יסודית מעדיף את הקצה הארוך יותר.
האם אני יכול לשנות את יחס L/D במכונת ההזרקה שלי?
לא ישירות. האורך נקבע על ידי הקנה, המעובד לתוך המכונה. מה שאתה יכול לשנות זה את קוטר הבורג, ומכיוון ש-L נשאר זהה, קוטר קטן יותר נותן אוטומטית L/D גבוה יותר. בחירה יחידה זו גם משנה את יכולת הזריקה ואת לחץ ההזרקה הזמין שלך.
האם יחס L/D משפיע על גודל הצילום?
בעקיפין, ובאופן בלתי נפרד. נפח הזריקה מגיע מקוטר בורג ומהלך, לא מ-L/D. אבל בקנה קבוע, הקוטר שקובע את הזריקה שלך קובע גם את ה-L/D שלך. בחר בורג קטן יותר עבור זריקה קטנה יותר, ותקבל L/D גבוה יותר ולחץ הזרקה גבוה יותר בו זמנית.
כיצד אוכל לחשב זמן שהייה בהזרקה?
חלק את קיבולת הזריקה המדורגת של המכונה בגודל הזריקה האמיתי שלך, ולאחר מכן הכפל בזמן המחזור. מכונה של 200 גרם שמפעילה חלק של 20 גרם במחזור של 30 שניות נותנת בערך 300 שניות, או חמש דקות, של שהייה. זה זמן רב להחזיק PC, POM, PET או PVC בטמפרטורת התכה.
מדוע הזרקת L/D קצרה יותר מ-L/D שחול?
כי בורג הזרקה עובד בהתפרצויות. זה מפלסטיק זריקה, ואז עוצר בזמן שהמכונה מזריקה והתבנית מתקררת, וההמסה בקנה נשארת חמה כל הזמן. אקסטרודר פועל ברציפות ושום דבר לא מחכה. אורך חבית נוסף במכונת הזרקה הוא היסטוריה תרמית נוספת, לא רק יכולת התכה נוספת, כך שברגי ההזרקה נשארים קצרים יותר.
באיזה אחוז מקיבולת החבית צריך להשתמש בזריקה שלי?
ההנחיה הנפוצה היא בערך 20% עד 80% מקיבולת הזריקה המדורגת, ומדריך המכונה שלך הוא הסמכות. מתחת לרצועה זו, זמן השהייה ארוך וחומר רגיש לחום מתכלה. מעליו, אין מקום לכרית ראויה ופחות זמן להמיס חבית כמעט מלאה.
האם L/D גבוה יותר עדיף להזרקה?
לא אוטומטית. יותר אורך נותן התכה מלאה יותר והתכה אחידה יותר, מה שמשפר את האיכות. זה גם מחזיק יותר חומר חם למשך זמן רב יותר, מה שמפרק שרפים רגישים לחום. ה-L/D הנכון ממיס את החומר שלך לחלוטין מבלי להחזיק אותו יותר ממה שהוא צריך.
החלקים שלי מצהיבים. האם זו בעיה של L/D?
בדרך כלל מדובר בבעיית זמן שהייה, שהיא בעיה מגודל זריקה לקיבולת חבית. הפעל תחילה את חישוב המגורים. אם חלק קטן מתבשל בחבית גדולה, שום הגדרת טמפרטורה ושום גיאומטריה של בורג לא יקבעו את זה. קוטר בורג קטן יותר, או מכונה קטנה יותר, יעשה זאת.