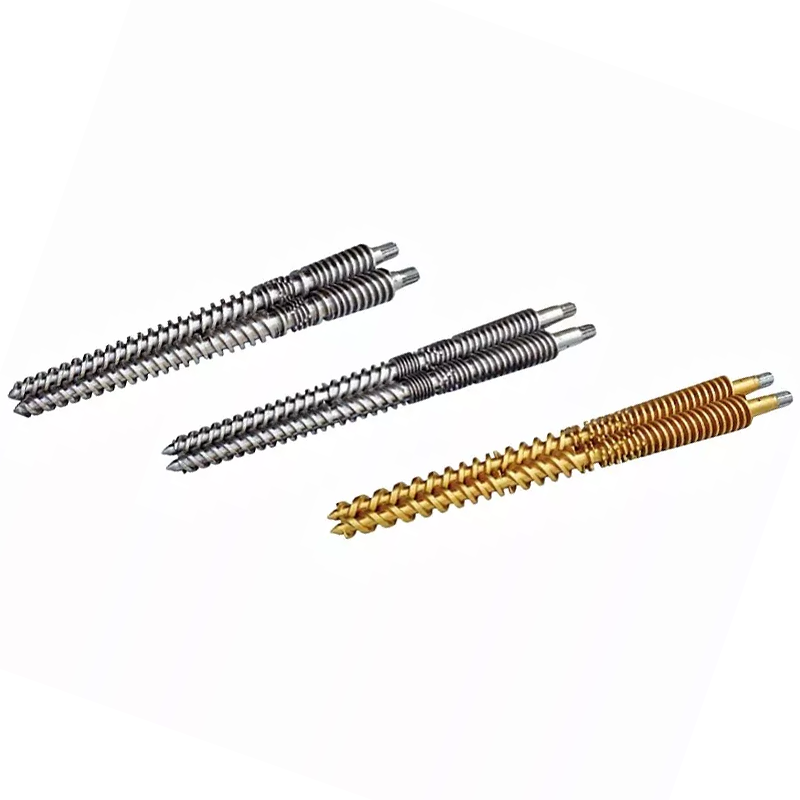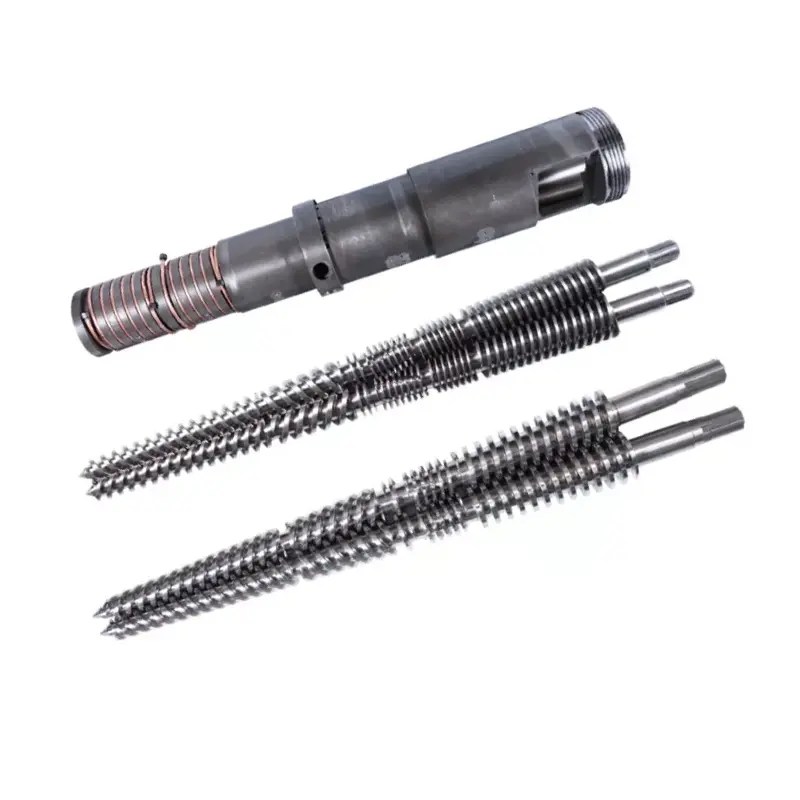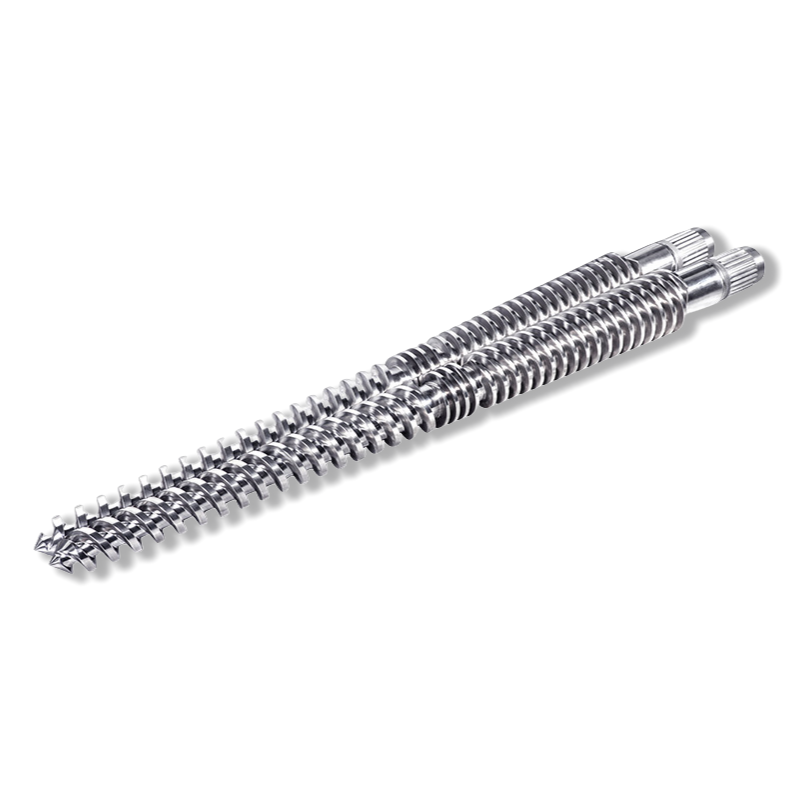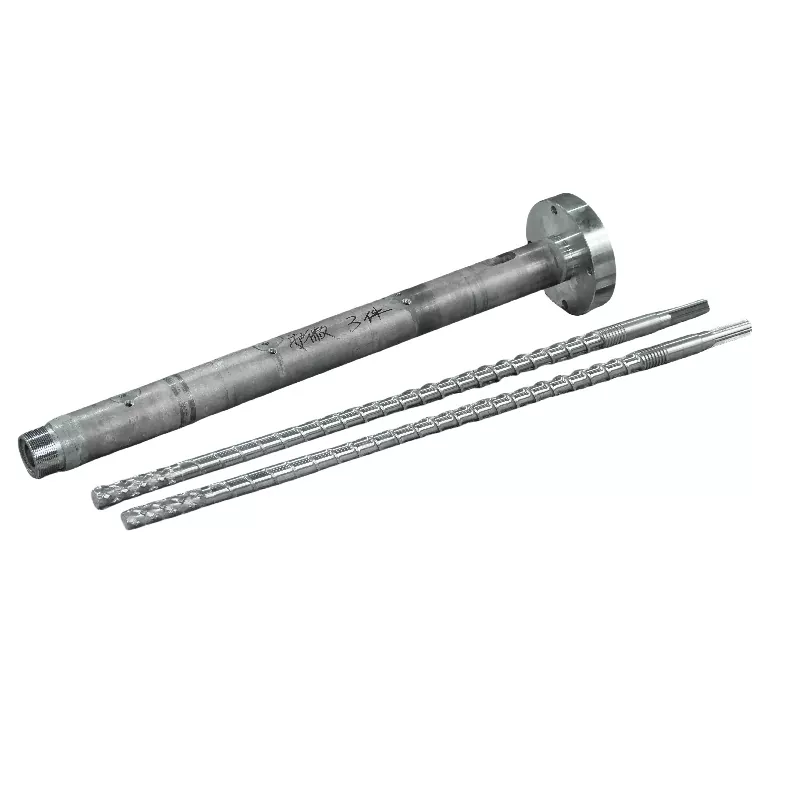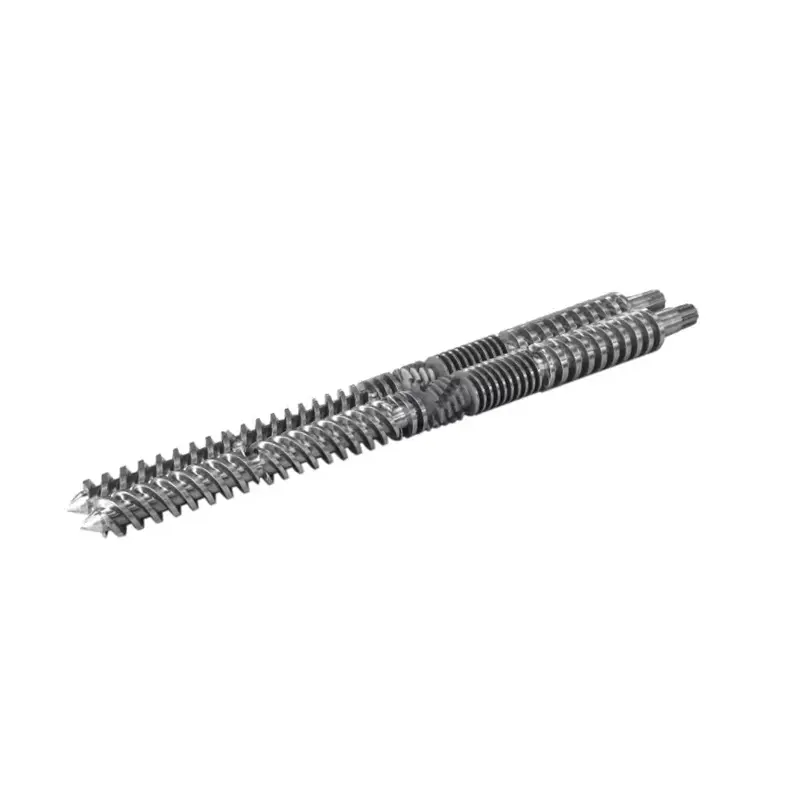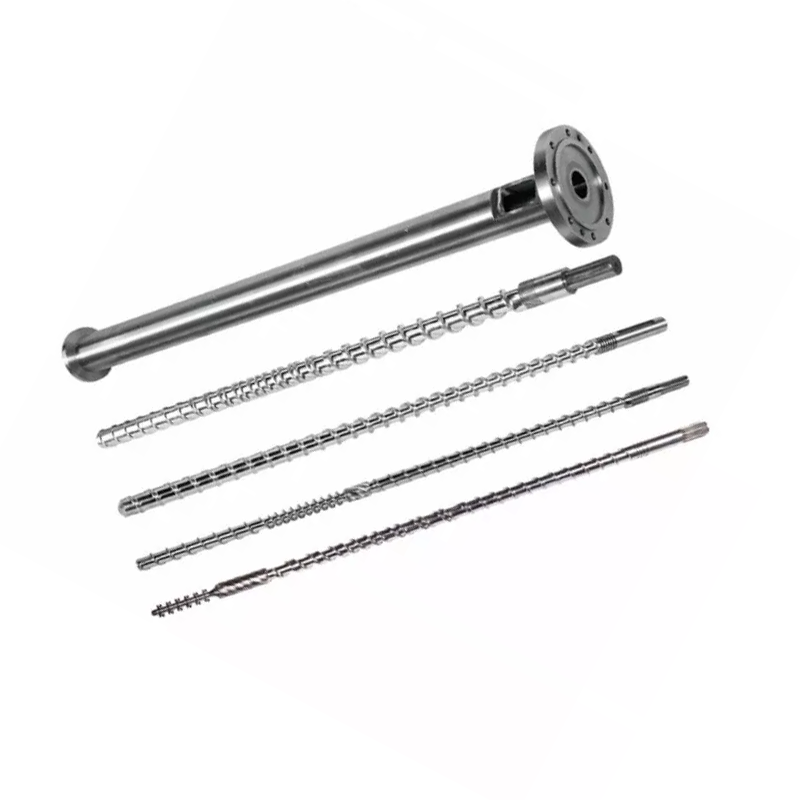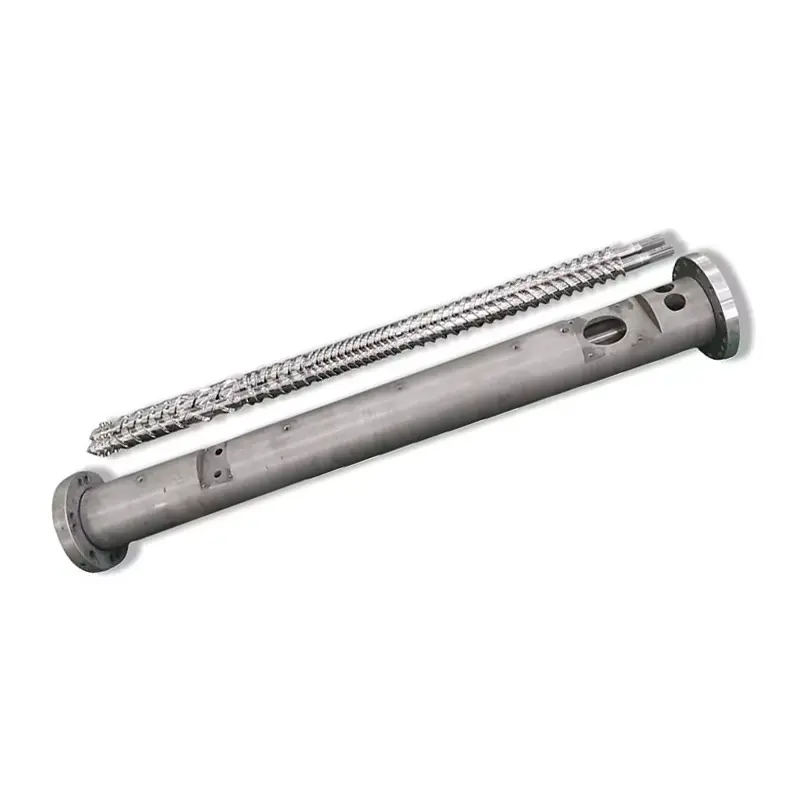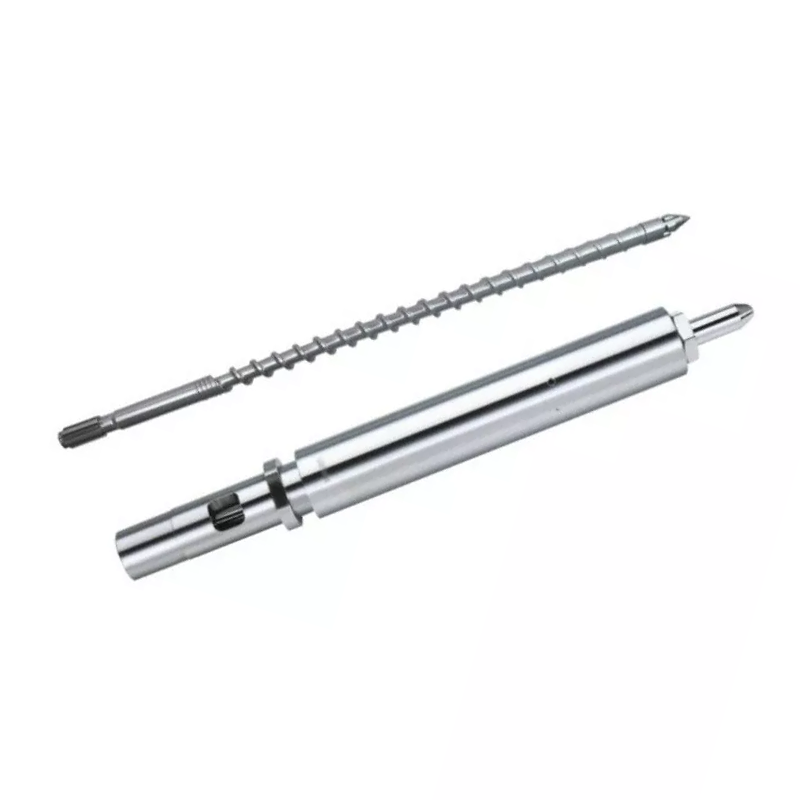
שֶׁלְךָחבית בורג הזרקהמחליט על איכות ההיתוך, עקביות הזריקה וזמן המחזור. להלן: כיצד לבחור גיאומטריה וטיפול פני השטח לשרף שלך, כיצד לתחזק את הסט וכיצד להתחקות אחר פגם בחזרה לבורג, לקנה או לטבעת הסימון במקום לרדוף אחריו דרך הגדרות המכונה. ברגי ההזרקה הניטרידים 38CrMoAlA שלנו נושאים שכבה ניטרידית בגודל 0.5-0.8 מ"מ ב-950-1050 HV, מתאימים ל-PE, PP, PS ו-ABS ומטפלים בסיבי זכוכית של עד 30%. לאחר מכן, או על שרף מאכל, הקדח זקוק לריסוס מסגסוגת קשה ל-62 HRC. אם הפלט ירד והמחזורים נמתחו, קרא את טבלת פתרון הבעיות לפני נגיעה בנקודת קבע אחרת.

מהו חבית בורג להזרקה?
הבורג והחבית מהווים את יחידת הפלסטיק של מכונת ההזרקה. יחד, הם לוקחים כדורים מוצקים מההופר, ממיסים אותם, מערבבים אותם להמסה אחידה, מודדים זריקה מדויקת ומזריקים את הזריקה לתבנית. כל חלק שהמכונה שלך מייצרת עובר דרך הזוג הזה.
מעצבים מחליפים חרירים, מכוונים תבניות ומכוונים טמפרטורות במשך שבועות לפני שהם מסתכלים על יחידת הפלסטיק. הסדר הזה הוא אחורה. כאשר הבורג או הקנה נשחקים, שום נקודת קבע בבקר לא מחזירה את התהליך.
תפקידו של הבורג בפלסטיקיזציה
הבורג עושה את רוב ההיתוך, ולא עם פסי החימום. חום החבית תורם, אבל מנגנון ההיתוך הדומיננטי כןחום גזירה: הבורג גורר פולימר אל דופן החבית החמה, והחיכוך יוצר חום בתוך החומר עצמו. זו הסיבה שגיאומטריית הבורג משנה את טמפרטורת ההיתוך גם כאשר נקודות ההגדרה שלך אינן זזות.
הבורג מודד גם את הזריקה. הוא מסתובב כדי להתיישם, נסוג כשההמסה נאספת לפני הקצה, ואז נעצר. המרחק שהוא נסוג הוא גודל הזריקה שלך. כל התכה שדולפת לאחור מעל הטיסות או מעבר לטבעת הסימון משחית את המדידה הזו.
לבסוף, הבורג מזריק. הוא מפסיק להסתובב ונוסע קדימה כמו בוכנה, ומאלץ נמס דרך הזרבובית. תפקיד כפול זה, מסתובב והולך, מפריד בין בורג הזרקה לבורג אקסטרוזיה.
תפקידה של החבית בהעברת חום ובלימה
הקנה הוא כלי לחץ מדויק עם קדח מחומם. הוא מכיל לחץ הזרקה, מעביר חום מהרצועות אל הפולימר, ומספק את הקיר הקשה שכנגדו הבורג גוזר חומר.
הקדח שלו חייב להישאר עגול, ישר ומהודק במידה. כאשר הקדח מתלבש בגודל גדול, המרווח בין מעוף הבורג לדופן הקנה גדל. ההמסה דולפת לאחור מעל הטיסות במקום לנוע קדימה, וקצב הפלסטיקה יורד.
חימום החבית הוא אזורי, בדרך כלל הזנה, דחיסה ומדידה, כל אחד עם בקר וצמד תרמי משלו. צמד תרמי נסחף באזור אחד יכול לבשל חומר במשך חודשים בזמן שהתצוגה תקינה.
כיצד פועלים בורג וחבית יחד כמערכת
שני החלקים מתפקדים כזוג מותאם, והמספר שמתאר את הזוג הואמרווח רדיאלי: חצי מההפרש בין קוטר קדח החבית לקוטר מעוף הבורג.
המרווח קטן בעיצובו. כלל האצבע בתעשייה עבור סט חדש הוא בערך 0.001 אינץ' של מרווח לכל צד לכל אינץ' של קוטר בורג. על בורג בגודל 60 מ"מ (בערך 2.36 אינץ'), שנוחת קרוב ל-0.06 מ"מ לכל צד. ציור הבנייה שלך הוא הסמכות, וזה תמיד צריך להיות המספר שאתה בודק מולו.
הפער הקטן הזה עושה עבודה אמיתית. זה מאלץ את הפולימר לגזור על דופן הקנה במקום לחמוק על פניו. פינוי כפול והגזירה נחלשת, ההמסה מואטת, התפוקה יורדת, והמכונה מנסה לפצות בחום שהיא לא צריכה.
החלפת חלק אחד לבדה מתקנת זוג בלוי. בורג חדש בתוך חבית בלויה משחזר רק חצי מהפינוי האבוד, ואי ההתאמה שוחקת את החלק החדש מהר יותר ממה שצריך.
אנטומיה של בורג הזרקה
בורג הזרקה סטנדרטי מתחלק לשלושה אזורים בתוספת מכלול קצה. לכל אזור יש עבודה, וכל אזור נכשל בצורה שאתה יכול לזהות.
| אֵזוֹר | עומק ערוץ | מִשׂרָה | איך נראה כישלון |
|---|---|---|---|
| לְהַאֲכִיל | עָמוֹק | קח כדורים, העביר אותם קדימה | גישור, מורעב, הזנה לא סדירה, התאוששות לא עקבית |
| דחיסה (מעבר) | רדוד | דחסו והמסו את הפולימר כנגד דופן החבית | נמס, ערבוב גרוע, אזור זה נשחק ראשון |
| מדידה | רָדוּד | הומוגנית ושואבת נמס עקבי | וריאציה של זריקה, עליות טמפרטורה |
| צלצול טיפ ובדוק | — | אטום נגד זרימה לאחור במהלך ההזרקה | סחיפה בגודל זריקה, זריקות קצרות, אובדן כרית |
אזור הזנה
ערוצים עמוקים תופסים כדורים מגרון ההופר ומניעים אותם קדימה כמוצקים. אזור זה לא נמס הרבה. זה מעביר.
בעיות הזנה מתחזות לבעיות התכה. אם הכדורים מגשרים בגרון, או שחלק ההזנה מתלהט מדי והכדורים מתרככים ונדבקים מוקדם, הבורג מת מרעב. זמן ההתאוששות משתנה, וגודל הזריקה מגיע. בדוק את קירור גרון הזנה לפני שאתה מאשים את הגיאומטריה.
אזור דחיסה (מעבר).
הערוץ נעשה רדוד יותר לאורך הקטע הזה. הרדוד הזה לוחץ את הפולימר על דופן החבית החמה ומייצר את חום הגזירה שעושה את ההיתוך.
אזור הדחיסה הוא המקום שבו מתרכז הבלאי. הלחץ מגיע לשיא כאן, וחומרי מילוי שוחקים טוחנים כאן הכי חזק. כאשר אתה מודד בורג שחוק, זה המקום שבו אתה מוצא את המספרים הראשון.
אזור מדידה
תעלות רדודות, בעומק קבוע, הופכות את ההמסה להומוגניות ומזרימות אותה קדימה בלחץ קבוע. אזור זה קובע את העקביות בין צילום לצילום.
בלאי של אזור המדידה מופיע כשינוי זריקה ועליית טמפרטורת ההיתוך באותן נקודות קבע. הבורג עובד קשה יותר כדי להעביר את אותו החומר.
קצה בורג, טבעת בדיקה ושסתום אל-חזור
מכלול טבעת הסימון, הנקרא לפעמים שסתום האל-חזור, ראוי ליותר תשומת לב ממה שהוא מקבל. הוא יושב בקצה הבורג ועושה עבודה אחת: במהלך ההזרקה הוא אוטם, כך שההמסה נכנסת לתבנית במקום חזרה על הבורג.
כאשר הוא מפסיק לאטום, אתה מקבל וריאציה בגודל הזריקה, צילומים קצרים וכרית נעלמת. מעצבים מבלים שבועות בהתאמת לחץ ההזרקה, זמן ההחזקה והטמפרטורה במרדף אחרי זה. שום דבר מזה לא עובד, מכיוון שההמסה בורחת לאחור מעבר לטבעת בלויה.
שלושה אותות מצביעים על טבעת הסימון באופן ספציפי. הכרית משתנה מזריקה לזריקה במקום להישאר קבועה. משקל הזריקה נסחף בזמן שהמכונה מדווחת על התאוששות תקינה. ותהליך שניתן לחזור עליו הופך לפתע לא יציב ללא שינוי בשרף או בהגדרה.
פרמטרים של גיאומטריית בורג מפתח
ארבעה מספרים מתארים בורג הזרקה. תבין אותם, והצעת מחיר של ספק מפסיקה להיות קופסה שחורה.
יחס L/D: הגדרה, נוסחה וערכים מומלצים לפי שרף
יחס L/Dהוא אורך העבודה של הבורג חלקי הקוטר החיצוני שלו. לבורג ארוך פי 22 מהרוחב יש L/D של 22:1. הנוסחה היא פשוט L חלקי D, והיחס הוא בקנה מידה עם גודל: לבורג של 50 מ"מ ב-22:1 יש אורך עבודה של 1,100 מ"מ.
L/D שולט בכמה מקום יש לבורג להמיס, לערבב ולהומוגג. ארוך יותר נותן יותר יכולת התכה וערבול טוב יותר. קצר יותר נותן פחות זמן שהייה, מה שמגן על שרפים רגישים לחום.
ברגי הזרקה קצרים יותר מאשר ברגי אקסטרוזיה. הבורג מכין זריקה אחת בכל פעם ולא שואב ברציפות, וחומר יושב בקנה בין זריקה. בהזרקת יחס L/Dבפועל, רוב המכונות נופלות בין 18:1 ל-25:1, כאשר 20:1 עד 22:1 נפוץ במכונות לשימוש כללי.
שרפים רגישים לחום כגון PVC מעדיפים את הקצה הקצר יותר, כך שהחומר מבלה פחות זמן חם. פלסטיק הנדסי שזקוק להתכה יסודית מעדיף את הקצה הארוך יותר. מדריך יחס L/D שלנו מכסה את הפשרות לעומק.
יחס דחיסה: כיצד הוא משפיע על חום הגזירה ואיכות ההיתוך
יחס דחיסהמשווה את עומק הערוץ באזור ההזנה לעומק הערוץ באזור המדידה. בורג עם תעלת הזנה עמוקה פי שלושה מתעלת המדידה שלו הוא בעל יחס דחיסה של 3:1.
יחס הדחיסה קובע כמה חזק הבורג עובד על החומר. דחיסה גבוהה יותר פירושה יותר גזירה, יותר חום מכני והתכה אגרסיבית יותר. דחיסה נמוכה יותר מטפלת בפולימר בעדינות.
התאימו אותו לשרף, לא להעדפה למספר גדול יותר. פוליאולפינים בעלי צמיגות נמוכה זקוקים לגזירה חיובית כדי להמיס בצורה נקייה. שרפים רגישים לחום כגון PVC, PC ו-POM מתכלים תחת גזירה ש-PE היה מתנער ממנו. מדריך יחס הדחיסה שלנו עובד דרך הטווחים.
עומק טיסה, רוחב ערוץ והשפעתם על הפלט
יחס דחיסה הוא יחס, ושני ברגים בעלי אותו יחס יכולים להתנהג אחרת. העומקים המוחלטים חשובים.
תעלת מדידה עמוקה מזיזה יותר חומר בכל סיבוב, ומעלה את קצב הפלסטיקה, אך היא מתערבבת פחות יסודית ומספקת התכה פחות אחידה. ערוץ מדידה רדוד מתערבב טוב יותר ומספק טמפרטורה עקבית יותר, בתפוקה נמוכה יותר לכל סיבוב.
רוחב הטיסה וזווית הסליל משפיעים על יעילות השינוע ועל הגזירה שהחומר רואה בנחיתה של הטיסה. אלו הם פרטי עיצוב שאתה מציין על ידי תיאור התהליך שלך למעצב ברגים, לא מספרים שאתה צריך לבחור מטבלה.
קוטר בורג ויחס גודל זריקה
קוטר הבורג קובע את יכולת הזריקה של המכונה. בורג גדול יותר מעביר יותר נפח לכל מילימטר של תנועה קדימה, כך שהוא מספק זריקה גדולה יותר.
הכלל המעשי הוא להקת נוחות, לא גבול קשה. הרץ זריקה שמשתמשת בחלק קטן מהיכולת של הקנה והחומר יושב בקנה יותר מדי זמן, רוכב על אופניים בחום ומשפיל. רץ בתפוסה כמעט מלאה ואתה מאבד את הכרית הדרושה לאריזה עקבית.
רוב המעצבים מכוונים לזריקה איפשהו באמצע הטווח השמיש של הקנה. אם החלק שלך יושב מחוץ לרצועה, התיקון הנכון הוא קוטר בורג שונה, לא הגדרת מכונה קשה יותר.
הנה טבלת הממדים שפורסמה שלנו, שמראה כיצד קיבולת הזריקה עוקבת אחר גודל בורג וקנה על פני הטווח שאנו בונים. השתמש בו כדי לאתר את המכונה שלך, או כדי לבדוק את הקוטר שהספק מצטט לך.
| זריקה (ג) | בורג Ø × אורך (מ"מ) | חבית Ø × אורך (מ"מ) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
שני דברים שצריך לקרוא ממנו. יכולת הזריקה מטפסת בקוטר, כפי שהפיזיקה דורשת. והקוטר החיצוני של הקנה גדל איתו, וזו הסיבה שבורג גדול יותר הוא אף פעם לא שדרוג חינם: מדובר בדרגת גודל שונה של מכונות.
סוגי ברגים להזרקה: איזה מהם אתה צריך?
חמש משפחות ברגים מכסות כמעט כל יישום הזרקה. הנכון תלוי בשרף שלך ובמה שהחלק שלך דורש.
| סוג בורג | מה זה עושה | הכי טוב עבור | חוּלשָׁה |
|---|---|---|---|
| מטרה כללית (GP) | טיסה בודדת, שלושה אזורי תקן | PE, PP, PS, ABS, רוב השרפים | להתפשר על גיאומטריה; נאבקים עם שרפים תובעניים |
| מַחסוֹם | הטיסה השנייה מפרידה בין מיטה מוצקה לבריכת נמס | התכה טובה יותר, תפוקה גבוהה יותר, חלקים שאינם רגישים להמסה | עולה יותר; יתר על המידה על שרפים קלים |
| ערבוב / שילוב | מוסיף קטעי ערבוב של Maddock או סיכה | אבאצ' צבעוני, תרכובות מלאות, חלקים רגישים לפס | גזירה נוספת; שגוי עבור שרפים רגישים לחום |
| מאוורר (דו-שלבי) | אזור הדקומפרסיה בתוספת יציאת אוורור שואבת חומרים נדיפים | שרפים היגרוסקופיים שבהם ייבוש אינו מעשי | מוּרכָּב; פתח האוורור יכול להזיל ריר אם אינו תואם |
| ספציפי ל-PVC | דחיסה נמוכה, משטחים מלוטשים, ללא נקודות מתות | PVC קשיח וגמיש | נבנה למטרות; לא בורג לשימוש כללי |
בורג למטרות כלליות (GP): הנפוץ ביותר, הטוב ביותר עבור?
בורג GP הוא פשרה, וטוב. הוא מפעיל PE, PP, PS ו-ABS באופן מקובל, המכסה את רוב יציקת הסחורות. בוני מכונות שולחים אותו כסטנדרט מכיוון שזו ברירת המחדל הבטוחה ביותר כאשר הם לא יודעים מה תפעיל.
הפשרה עולה לך כאשר השרף נעשה תובעני. בורג GP על ניילון במילוי זכוכית נשחק מהר. בורג GP על PVC קשיח משפיל את החומר. בורג GP שנדחף לתפוקה מקסימלית על חלק בעל דופן דק מספק לא נמס. כאשר כל אחד מאלה מתאר את התהליך שלך, בורג שנבנה ייעודי מחזיר את עצמו בגרוטאות בלבד.
בורג מחסום: הפרדת נמס והומוגניות טובה יותר
בורג מחסום מוסיף טיסה שנייה דרך אזור ההיתוך. טיסה זו מפרידה פיזית את הכדורים המוצקים הנותרים מההמסה שכבר נוצרה, ושומרת על המוצקים לחוצים אל דופן החבית החמה, שם הם ממשיכים להימס.
ללא מחסום, חלקיקים מוצקים מסתתרים בתוך בריכת ההיתוך, מבודדים מהקיר, ויכולים לשרוד עד לזרבובית כבלתי נמסים. עם אחד, ההיתוך מסתיים בצורה מלאה יותר ובאופן עקבי יותר.
התמורה היא אחידות התכה טובה יותר באותה תפוקה או תפוקה גבוהה יותר, המופיעה כפחות נמסים, בקרת זריקה הדוקה יותר וחלון תהליך רחב יותר. מעצבים המריצים אריזות דקיקות, חלקים אופטיים או כל דבר שאינו רגיש להתמס צריך לבקש אחד בשם.
בורג ערבוב / חיבור: לחומרי אבץ מלאים וצבעוניים
ברגי ערבוב מוסיפים קטע ערבוב ייעודי, בדרך כלל ליד הקצה. קטעי Maddock (מחורצים) מכריחים נמס דרך מרווחים צרים, ומפרקים חלקיקים לא נמסים על ידי גזירה. מערבלי סיכות מפצלים ומשלבים מחדש את הזרימה, מפיצים צבע וחומר מילוי.
השתמש באחד כאשר פסי צבע הם בעיית איכות, כאשר פיזור מאסטר-אצ' חשוב חשוב, או כאשר חלוקת חומרי המילוי מניעה את ביצועי החלקים. הפשרה היא תוספת גזירה, מה שהופך את קטעי הערבוב לבחירה השגויה עבור שרפים רגישים לחום שכבר קרובים לגבול הפירוק שלהם.
בורג מאוורר / הסרת גז: לשרף היגרוסקופי
בורג מאוורר פועל בשני שלבים. השלב הראשון נמס, ואז הערוץ מעמיק בפתאומיות, ומפיל את לחץ ההיתוך כמעט לאפס בפתח אוורור החתוך לתוך הקנה. לחות וחומרים נדיפים בורחים לשם, לעתים קרובות תחת ואקום. השלב השני מפעיל מחדש את ההמסה להזרקה.
זה עובד עבור שרפים היגרוסקופיים שבהם הייבוש אינו מעשי או לא אמין. זה גם טומן בחובו סיכון: אם שני השלבים אינם תואמים, נמס נדחף החוצה מפתח האוורור במקום גז. בורג מאוורר וחבית מאווררת חייבים להיות מתוכננים יחד, ולכן הם מצוינים כסט ולא מותאמים כלאחר יד.
עיצוב בורג ספציפי ל-PVC: מדוע ברגים סטנדרטיים נכשלים עם PVC
PVC קשיח מעניש בורג סטנדרטי בשתי דרכים בו זמנית. הוא מתכלה תחת גזירה, משחרר מימן כלורי, אשר לאחר מכן משחית את הפלדה שהיא יושבת מולה. הנזק מתחיל לפני שהמפעיל רואה פגם.
בורג PVC עונה על שני האיומים. דחיסה נמוכה שומרת על גזירה עדינה. משטחים מלוטשים וגיאומטריה נטולת נקודות מתות עוצרים את קיפאון החומר והבישול. הסט צריך כמעט תמיד עמידות בפני קורוזיה בטיפול פני השטח, לא רק עמידות בפני שחיקה. שֶׁלָנוּמנחה חבית בורג PVCמכסה את הכימיה, ואת שלנוחביות בורג כפול חרוטימגישים PVC בצד האקסטרוזיה.
כיצד לבחור את חבית הבורג המתאים לשרף שלך
בחירת שרף מניעה כל החלטה אחרת בדף: גיאומטריה, פלדה ומשטח. קרא את הטבלה, ואז קרא את ההערות שמתחתיה, כי הפתקים נושאים את האזהרות.
| שְׂרָף | L/D טיפוסי | יחס דחיסה אופייני | סוג בורג | הערות מיוחדות |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 - 3.5:1 | רופא משפחה או מחסום | סַלחָנִי. צריך גזירה חיובית כדי להמיס בצורה נקייה |
| נ.ב. / ירכיים | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | צמיגות נמוכה, נמס בקלות. ערבוב עדין על HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 - 2.5:1 | רופא משפחה או מחסום | גָלוּם. צפו בחום גזירה, פסים מופיעים בקלות |
| PC ופלסטיקה הנדסית | 22:1 – 25:1 | 2.0:1 - 2.5:1 | מחסום או רופא, גזירה נמוכה | טמפרטורת התכה גבוהה, חלון צר. L/D ארוך יותר, דחיסה עדינה |
| PVC קשיח | 18:1 – 20:1 | 1.6:1 – 2.5:1 | ספציפי ל-PVC | עמידות בפני קורוזיה אינה אופציונלית. זמן שהייה קצר |
| PVC גמיש | 18:1 – 20:1 | 2.0:1 - 2.8:1 | ספציפי ל-PVC | יותר סלחני מאשר נוקשה, עדיין מאכל |
| PET (פרפורם) | 20:1 – 24:1 | מדידה נמוכה ומדויקת | PET תכליתי | יבש אותו או הרס אותו. גזירה נמוכה, מגורים מינימליים, משטחים מלוטשים |
| POM (אצטל) | 20:1 – 22:1 | 2.5:1 - 3.5:1 | רופא, גזירה נמוכה | מתכלה בחדות אם מתחמם יתר על המידה. בקרת טמפרטורה מדויקת |
| מילוי זכוכית / שוחק | לכל שרף בסיס | לכל שרף בסיס | סוג בסיס + משטח קשיח | הגיאומטריה עוקבת אחר השרף הבסיסי. המִשׁטָחזה מה שמשתנה: ללכת בימטאלי |
כיצד להשתמש בטבלה זו:אלו הם טווחים ונקודות התחלה טיפוסיות שפורסמו, לא מפרטים. המכונה שלך, הציון שלך, החלק שלך והתפוקה שלך משנים את המספרים. מעצב ברגים מאשר את הגיאומטריה הסופית מול התהליך האמיתי שלך. לעולם אל תזמין מטבלה גנרית ללא השיחה הזו.
PP ו-PE: חצי גבישי, גזירה מתונה
פוליאולפינים הם המקרה הקל. הם סובלים גזירה, נמסים על חלון רחב וסולחים על בורג GP. דחיסה מתונה עד גבוהה יותר עובדת היטב, מכיוון ששרפים אלה בעלי צמיגות נמוכה זקוקים לגזירה חיובית כדי להימס בצורה נקייה במקום להחליק דרך חצי מותך.
דחוף את הפלט בחוזקה על קירות דקים, ובורג מחסום מרוויח את המחיר שלו על ידי אספקת התכה מלאה יותר באותה מהירות.
ABS ו-PS: אמורפי, צפו בחום הגזירה
שרפים אמורפיים מתרככים על פני טווח ולא נמסים בנקודה חדה. PS פועל בדחיסה נמוכה מכיוון שהוא נמס כל כך בקלות. ABS זקוק ליותר טיפול: הוא מראה פסים ופרוסים כאשר הוא מתכלה, וחום גזירה הוא בדרך כלל הסיבה.
אם חלקי ABS מתפצלים ונקודות ההגדרה שלך נראות נכונות, חשוד בגזירה לפני שאתה חושד במייבש. יחס דחיסה אגרסיבי על שרף אמורפי רגיש לחום מייצר פגמים משלו.
PC ופלסטיקה הנדסית: טמפרטורה גבוהה, L/D ארוך יותר
PC, ניילון, PBT וקרוביהם נמסים גבוה ומתכלים קרוב מעל זה. הם זקוקים להתכה יסודית, מה שמחייב L/D ארוך יותר, אבל הם גם מענישים זמן שהייה, מה שטוען נגד החזקת נמס בחבית גדולה.
הרזולוציה ארוכה יותר L/D עם דחיסה עדינה וצילום בגודל נכון. השג את גודל הזריקה שגוי במחשב וחומר עובר בחום עד שהוא מצהיב, לא משנה כמה טוב הבורג.
PVC קשיח וגמיש: עמידות בפני קורוזיה קריטית
כל מה לעיל על PVC חל על הבחירה. PVC קשיח יושב בקצה הנמוך גם של L/D וגם של דחיסה, כי זמן וגזירה הם שניהם אויבים. טיפול פני השטח חייב לעמוד בפני קורוזיה, לא רק בפני שחיקה, וזה משנה את בחירת הסגסוגת בתוך חבית דו מתכתית.
PET ו-POM: גזירה נמוכה, בקרת טמפרטורה מדויקת
PET הוא היגרוסקופי. מים בהמסה מייצרים הידרוליזה של שרשראות הפולימר, מורידים את הצמיגות הפנימית ומשאירים פריטים פריכים ומעורפלים בזמן שהמכונה נראית כאילו היא פועלת בסדר. יבש את השרף כראוי, הפעל גזירה נמוכה, הקפד על מגורים קצרים וציין משטחים מלוטשים כדי שלא ייווצרו משקעים.
POM סובל דחיסה רגילה אך מתכלה בחדות כאשר הוא מתחמם יתר על המידה, ותוצרי השפלה שלו מסוכנים. בקרת הטמפרטורה ומשמעת זמן השהייה חשובים יותר מאשר גיאומטריה חכמה.
חומרים מלאי זכוכית וחומרים שוחקים: קו 30%
הנה הכלל הברור ביותר בדף, והוא מספר, לא תחושה.סיבי זכוכית עד 30%: סט 38CrMoAlA ניטריד מטפל בזה.אנו בונים ומדרגים את ברגי ההזרקה הניטרידיים שלנו בדיוק עבור זה, מרובים וחוסמים, ולאחר מכן מנוטרלים בגז למארז 0.5–0.8 מ"מ ב-950–1050 HV.
מעל 30% זכוכית, או עם מילוי מינרלי ומעכבי בעירה מעל, פני השטח צריכים להשתנות.המארז הניטרידי הוא שכבת דיפוזיה, וחומר מילוי שוחק חותך דרכו הרבה יותר מהר ממה שמגיעה הפלדה שמתחתיו.
זה כאשר אחבית בורג דו מתכתימפסיק להיות שדרוג והופך למפרט הנכון: סגסוגת קשיחה ריססה את כל העיגול סביב אזור השחיקה של הקדח, והביאה את הקשיות הפנימית ל-62 HRC. הגיאומטריה עדיין עוקבת אחר השרף הבסיסי. רק פני השטח משתנה. שֶׁלָנוּמדריך דו מתכתי לעומת ניטרידעובד דרך היגיון העלות.
סוגי חביות, חומרים וטיפולי פני השטח
הקנה לא נכשל באופן דרמטי. הוא נפתח, בשקט, ולוקח איתו את הפלט שלך. החומר והמשטח מחליטים כמה זמן זה לוקח.
חבית פלדה ניטרידית סטנדרטית: יישומים ומגבלות
ניטרידינג מפזר חנקן לתוך משטח הפלדה, ויוצר מארז קשיח. אנו מבצעים ניטרידים בגז את ברגי הזרקת 38CrMoAlA שלנו ב-500-560 °C, ומייצרים שכבה ניטרידית בעובי 0.5-0.8 מ"מ ב-950-1050 HV. זה מעלה את עמידות הבלאי ב-30-40% על פני הפלדה הלא מטופלת.
פלדת הבסיס מרווה ומחוסמת תחילה, מה שמעלה את עמידות הגזירה ב-50% בעצמה. יחד, שני השלבים הללו נותנים חיי שירות של בערך 10,000-20,000 שעות על שרפים לא קורוזיביים כגון PE ו-PP.
הגבול שלו הוא עומק התיק. ברגע שהשחיקה חותכת את השכבה החנקה, הליבה הרכה יותר שמתחתיה נשחקת מהר. אנו מדרגים את ברגי הזרקת הניטרידים שלנו עבור תרכובות מחוזקות בסיבי זכוכית עד 30% (PA פלוס סיבי זכוכית, למשל). מעל זה, או על שרפים קורוזיביים, המארז הניטריד אינו תואם ועל פני השטח להשתנות.
חבית דו מתכתית: בנייה, עלות ומתי זה משתלם
חבית דו-מתכתית שומרת על גוף סגסוגת-פלדה ומחברת סגסוגת בלאי נפרדת לתוך הקדח. על החביות שלנו אנו מרססים סגסוגת קשה מסביב למעגל המלא של אזור השחיקה של הקדח, ומביאים את הקשיות הפנימית ל-62 HRC.
זה סוג אחר של הגנה מפני ניטרידינג. מארז ניטריד הוא שכבת דיפוזיה הנמדדת בשברירי מילימטר. קדח סגסוגת מרוסס או התמזג הוא שכבה של מתכת שונה, וחומר מילוי שוחק צריך לעבור את כל זה.
הסגסוגת נבחרת עבור האיום. משטחים עשירים בקרביד ובטונגסטן-קרביד עמידים בפני שחיקה מחומרי מילוי מזכוכית וחומרי מילוי. סגסוגות נושאות ניקל עמידות בפני קורוזיה מ-PVC ותרכובות מעכבות בעירה. בחר בסגסוגת הלא נכונה ושילמת על חבית דו מתכתית שפותרת את הבעיה הלא נכונה.
זה משתלם בכל פעם שהפיד שלך שוחק או מאכל. החשבון הוא פשוט: אם סט דו מתכתי מחזיק מעמד כמה פעמים כמו סט ניטריד על החומר שלך, מחיר הרכישה הגבוה מתחלק לעלות נמוכה יותר לשנה, לפני שאתה סופר את הגרוטאות וההשבתה שאתה נמנע ממנו.
חבית מפולחת מול מונוליטית: גמישות מול דיוק
חבית מונוליטית (מקשה אחת) מעובדת מגוף יחיד. הוא שומר בצורה הטובה ביותר על ישרות וריכוזיות, וזו הנורמה עבור הזרקה, שבה הדיוק מניע את עקביות הזריקה.
חביות מפולחות מתברגות יחד מקטעים, מה שמאפשר החלפת חלק שחוק מבלי לגרוט את כל הקנה, ומאפשר למקם פתחי אוורור בצורה גמישה. הסחר הוא יישור: כל מפרק הוא הזדמנות לאי-יישור, ומכונות הזרקה פחות סלחניות לכך מאשר מכבשי תרכובת.
פלדת בסיס ואפשרויות השטח שיושבות עליה
38CrMoAlAהיא פלדת הבסיס ממנה אנו מכינים את ברגי ההזרקה שלנו, וזוהי ברירת המחדל של התעשייה מסיבה כלשהי. כימיה הכרום-מוליבדן-אלומיניום שלו מיועדת לניטרידינג: האלומיניום יוצר ניטרידים קשים ויציבים במארז בעוד הליבה נשארת קשיחה.
פלדת הבסיס נושאת את העומס המכני. המשטח שעליו לוקח את הבלאי, ושם נמצאת הבחירה האמיתית. בְּתוֹריצרן חביות ברגיםאנו מספקים את כל טווח השטח, וכל אחד עונה על איום אחר:
- ניטרידינג- שכבה של 0.5-0.8 מ"מ ב-950-1050 HV. שרפים נקיים, סיבי זכוכית עד 30%.
- משטח דו מתכתי- סגסוגת קשיחה התמזגה סביב אזור השחיקה של הקדח, קדח עד 62 HRC. חובה שוחקת ומאכלת.
- ריסוס טונגסטן קרביד- למקרי השחיקה הקשים ביותר.
- ציפוי כרום- משטח חלק וידידותי לשחרור. עוזר בשינויי צבע והידבקות, לא עם שחיקה כבדה.
- נירוסטה- כאשר עמידות בפני קורוזיה או טוהר החומר מובילים את הדרישה ולא בלאי.
מדריך חומרי חביות הברגים שלנו משווה את פלדות הבסיס במלואן.
טיפולי פני השטח בהשוואה
| חומר / טיפול | קַשִׁיוּת | התנגדות ללבוש | עמידות בפני קורוזיה | הכי טוב עבור |
|---|---|---|---|---|
| 38CrMoAlA, ניטריד | 950–1050 HV, שכבה 0.5–0.8 מ"מ | טוֹב | לְמַתֵן | PE, PP, PS, ABS; סיבי זכוכית עד 30%. ברירת המחדל הכלכלית |
| משטח דו מתכתי | נשא עד 62 HRC | מְעוּלֶה | טוֹב | מילוי זכוכית מעל 30%, מלא במינרלים, טחינה מחדש, חומר שוחק |
| ריסוס טונגסטן קרביד | גבוה מאוד | מְעוּלֶה | טוֹב | מקרי השחיקה הקשים ביותר |
| משטח סגסוגת על בסיס ניקל | נבחר לפי ניסוח | טוֹב | מְעוּלֶה | PVC, פלואורפולימרים, מעכבי בעירה |
| ציפוי כרום קשיח | קשה, רזה מאוד | לְמַתֵן | טוֹב | שחרור חלק, שינויי צבע קלים יותר, נגד הידבקות |
| נירוסטה | לכל כיתה | לְמַתֵן | מְעוּלֶה | יישומים המונעים קורוזיה או טוהר |
ציין את פני השטח עבור ההזנה המלוכלכת ביותר שהקו יפעל בפועל, לא הנקי ביותר. ציון עבור המארז הנקי הוא הדרך הנפוצה ביותר שבה סט חדש מת מוקדם.
תחזוקה: איך לקבל כל שעה שהסט יכול לתת
תחזוקה אינה הופכת בלאי. זה מונע ממך להוסיף בלאי בלתי נמנע על הסוג הבלתי נמנע, והוא נותן לך את הנתונים לתכנן את ההחלפה במקום להגיב אליו.
רשימת בדיקה שגרתית
| תֶדֶר | מה לבדוק | מַדוּעַ |
|---|---|---|
| כל משמרת | טמפרטורת התכה לעומת רגילה, זמן התאוששות, עקביות הכרית, עומס המנוע | אלה נסחפים לפני שמופיעים פגמים |
| כל שינוי חומר או צבע | טיהור מלא; בדוק את הטיהור עבור כתמים שחורים או חומר מושפל | כתמים פירושם נקודות מתות או השפלה איפשהו |
| יַרחוֹן | בדוק צמדים תרמיים ורצועות חימום; בדוק את קירור גרון הזנה | חיישן נסחף מבשל חומר במשך חודשים בלי לשים לב |
| בכל פעם שהבורג בחוץ | למדוד את OD הטיסה ומזהה קדחת הקנה במיקומים מסומנים; בדוק את טבעת המחאה | הבורג כבר בחוץ. עשר דקות של מדידה הן נתונים בחינם |
| לפחות אחת לשנה (חובה שוחקת או קורוזיבית) | משיכה מתוכננת: מדידת בלאי מלאה, בדיקת יישור, רישום הקריאות | מילוי, PVC וטחינה חוזרת נשחקת סטים הרבה יותר מהר משרף נקי |
הליך טיהור נכון בעת החלפת שרפים או צבעים
טיהור לפני כל עצירה וכל מעבר, ללא חריגים בימים עמוסים. חומר שנותר להתקרר בתוך החבית מתכלה, נאפה על משטחים וחוזר מאוחר יותר ככתמים שחורים בחלקו של הלקוח.
השתמש בתרכובת טיהור מסחרית לשינויי צבע, לכיבוי ולפני מעבר לפולימר רגיש לחום. Virgin PE או PP מטפלים במעברים שגרתיים בין חומרים תואמים. שרפים בטמפרטורה גבוהה כגון PC ו-PMMA מחזיקים חזק יותר וזקוקים לטיהור אגרסיבי יותר.
טהר לפני כיבוי, לא רק לפני הפעלה. מה שאתה משאיר בחבית קירור הופך לבעיה שאתה נלחם בה בסטארטאפ הבא.
כיצד למדוד מרווח בורג לחבית
זו המדידה שהופכת את הדעה לעובדה, ורוב החנויות מדלגות עליה.
- משוך ונקה את הבורג.חם, עם כלי פליז או נחושת. לעולם אל מגרדי פלדה, אשר חותכים את המשטח המטופל שהבורג תלוי בו.
- סמן עמדות מדידהלאורך העבודה: הזנה, מעבר ומדידה לכל הפחות.
- מדידת OD טיסהעם מיקרומטר חיצוני בכל עמדה, ביצוע קריאות במספר נקודות מסביב להיקף כדי לתפוס בלאי לא אחיד.
- מדוד מזהה קדח חביתעם מד קידוח במיקומים ובעומקים תואמים.
- חשב מרווח רדיאלי:להחסיר OD של טיסה ממזהה קדח ולחלק בשניים.
- השווה מול ציור הבנייהותיעוד כל קריאה עם התאריך והשעות.
פרש את התוצאה מול האישור המקורי, לא מול מספר אוניברסלי. כלל שימושי בחנות: כאשר האישור גדל בערך פי שניים מערך הבנייה, או כאשר התפוקה ירדה באופן ניכר באותה מהירות בורג, התחל לתכנן את ההחלפה. מדריך המדידה שלנו שלב אחר שלב מכסה את השיטה בפירוט מלא.
לוח זמנים לניקוי וסוגי תרכובות טיהור
התאימו את המתחם לעבודה. קרצוף טיהור מכני (ללא חומרים שוחקים) עם צמיגות גבוהה. טיהורים כימיים תוקפים חומר שפל ופחמן. טיהור קצף מתרחב כדי להגיע לנקודות מתות שזרימה למינרית מחמיצה.
מרווחי ניקוי עמוק תלויים בשרף. פולימרים בטמפרטורה גבוהה בונים פחמן מהר יותר וזקוקים לטיהור עמוק תכופים יותר. לא משנה מה אתה רץ, שמור את המרווח לפי לוח זמנים במקום לחכות לכתמים שחורים שיתזמנו אותו עבורך.
מתי לתקן לעומת מתי להחליף
השווה עלות לשנת שירות, לא שתי תגי המחיר. בנייה מחדש שעולה חצי מזה אבל מחזירה שליש מהשנים היא האופציה היקרה במסווה.
תיקון נוטה ימינהכאשר הבלאי הוא ממדי ומתון, המתכת הבסיסית יציבה, זהו הבנייה מחדש הראשונה, והגיאומטריה עדיין מתאימה לשרף שלך.
החלפה נוטה ימינהכשהקורוזיה שקעה עמוק, כשהבורג כבר נבנה מחדש לפני כן, כשהחומר שלך השתנה והגיאומטריה הישנה כבר לא מתאימה, או כשהסט הוא בגודל נפוץ שמחיר ההחלפה שלו קרוב להצעת התיקון.
מדריך התיקון לעומת החלפה שלנו מציג את טבלת ההחלטות המלאה.
אחסון וטיפול נכון בחביות בורג חילוף
סט רזרבי שימושי רק אם הוא ישר ונקי כשצריך אותו. אחסן ברגים אופקית עם תמיכה לאורך, לעולם אל נשען על הקצה. ציפו אותם נגד חלודה, השאירו אותם מכוסים, ושמרו את גיליון המפרט ואת נתוני הקשיות הנמדדים עם החלק.
אסטרטגיית הסיבוב של ערכת חילוףשווה יותר מכל עמלת מזורז, וכמעט אף ספק לא יגיד לך את זה. קנה את התחליף לפני שהסט הנוכחי ייכשל. הפעל את הסט החדש, שלח את הישן לבנייה מחדש בזמן שהייצור נמשך, ושמור את הסט המחודש על המדף כחילוף.
כעת יש לך רוטציה עם אפס זמן השבתה לא מתוכנן, וכל החלפה עתידית מתרחשת בלוח הזמנים שלך במקום ב-2 לפנות בוקר בשבת. האסטרטגיה עולה קבוצה אחת של הון חוזר ומחזירה אותו בפעם הראשונה שהתמוטטות לא מתרחשת.
Is It the Process or the Machine? שער החלטה
הנה הקטע שאף מתחרה לא כותב, והוא יחסוך לכם יותר זמן משאר המדריך הזה ביחד.
כאשר מופיע פגם דפוס, רוב הצוותים מגיעים להגדרות המכונה. טמפרטורה, לחץ אחורי, מהירות הזרקה, זמן החזקה. לפעמים זה נכון. אבל כאשר יחידת הפלסטיק נלבשת, שום הגדרה לא משחזרת את התהליך, ושבועות נעלמים לתוך חיפוש שלעולם לא יכול להצליח.
הפעל את השער הזה לפני שאתה נוגע בנקודת קבע אחרת.
1. האם השתנה משהו?מגרש שרף חדש, צבע חדש, יחס טחינה מחדש, תבנית חדשה, הגדרה שמישהו התאים? אם כן, רדפו אחרי השינוי. זו בעיה בתהליך עד שיוכח אחרת.
2. האם הפגם הופיע בפתאומיות, או התגנב במשך שבועות?מצביעה פתאומית על שינוי או רכיב שבור. נקודות הדרגתיות בבלאי. הלבוש לא מגיע בן לילה.
3. האם הכרית עקבית מזריקה לזריקה?כרית לא עקבית היא טבעת הצ'ק מדברת. בדוק את זה לפני כל דבר אחר.
4. האם הפלט ירד באותה מהירות בורג, או שזמן ההתאוששות נמתח?שניהם מצביעים על מרווח, כלומר בלאי בורג או חבית. ההגדרות לא יכולות לשחזר אישור שאבד.
5. האם טמפרטורת ההיתוך מטפסת בנקודות קבע ללא שינוי?הבורג מייצר חום גזירה נוסף, בדרך כלל בגלל שהוא עובד קשה יותר נגד מרווח שחוק.
6. האם כתמים שחורים חוזרים לאחר כל ניקוי?החומר נמצא במקום מת. בסט ישן יותר, הנקודה המתה הזו נשחקת לעתים קרובות מרווח שמכיל התכה מושפלת.
שלוש או יותר תשובות "כן" על שאלות 3 עד 6 אומרות שהמכונה אומרת לך שיחידת הפלסטיק שחוקה. תפסיק לכוונן. משוך את הבורג ומדוד אותו.
המדידה אורכת שעה. לרדוף אחרי פגם מכני דרך ההגדרות לוקח שבועות, והוא אף פעם לא מתכנס, כי התשובה מעולם לא הייתה בבקר.
מדריך לפתרון בעיות עם טבלת סיבות שורש
כל פגם למטה יכול לנבוע מתהליך או מבלאי מכני. הטבלה נותנת שמות שלבורג וחביתהסיבה העיקרית, כי זה המחצית שכולם משאירים בחוץ.
| בְּעָיָה | סִימפּטוֹם | שורש בורג/חבית | פעולת תיקון |
|---|---|---|---|
| פסים שחורים / סימני צריבה | כתמים או פסים כהים בחלק; גרוע יותר לאחר עצירה | חומר פגום שהוכנס במרווח שחוק או בנקודה מתה; הבקיע נשא; משטח בורג פגום | טיהור עמוק. אם כתמים חוזרים, משוך ובדוק. בדוק אם יש ניקוד ומרווח שחוק. החלף אם הסט מכיל חומר |
| גודל זריקה לא עקבי / יריות קצרות | משקל ירייה נסחף; כרית משתנה מזריקה לזריקה | בדוק שהטבעת אינה אוטמת(הנפוץ ביותר); טיסות בלויות שנותנות להמסה לדלוף לאחור; קנה חבית גדול מדי | בדוק תחילה את טבעת הסימון. לאחר מכן למדוד רווח. הגדרות לא יתקנו שסתום אל-חזור דולף |
| עליית טמפרטורת ההמסה | טמפרטורת ההתכה בפועל מעל נקודות ההגדרה; שינוי צבע החומר | גזירה מוגזמת מיחס דחיסה שגוי; מרווח שחוק מה שגורם לבורג לעבוד קשה יותר; צמד תרמי נסחף | בדוק צמדים תרמיים. בדוק את מהירות הבורג ולחץ האחורי. אם הגיאומטריה שגויה עבור השרף, הבורג הוא התיקון |
| התאוששות איטית / פלסטיק ארוך | זמן ההתאוששות נמתח; זמן המחזור גדל | מרווח שחוק המפחית את יעילות השאיבה; נושא מדור הזנה; גיאומטריה שגויה עבור השרף | בדוק קודם את קירור גרון הזנה והזנת גלולות. לאחר מכן מדדו את המרווח מול הציור |
| עומס מנוע עולה / לחץ גב | מגברי מנוע מטפסים בתפוקה קבועה; אזעקות מומנט | גרירת בורג בקדח (אי-יישור, בורג כפוף); גזירה מוגזמת; התנגדות לבניית חומר מושפלת | בדוק את היישור ואת ישרות ההברגה. בורג כפוף שוחק צד אחד של הקדח ויהרוס גם חבית חדשה |
| פירוק חומר / שינוי צבע | הצהבה, נפילה, שבירות, ריח | זמן שהייה ארוך מדי (הירה קטנה מדי עבור הקנה); גזירה אגרסיבית מדי; נקודות מתות שמחזיקות חומר | בדוק את היחס בין גודל זריקה לקיבולת חבית. הפחת גזירה. על שרפים רגישים לחום, בורג דחיסה נמוך יותר עשוי להיות התיקון האמיתי היחיד |
| לא נמס / חלקיקים מוצקים בחלקם | כתמים קשים; פגמים דמויי עדשה; נקודות תורפה | יכולת התכה לא מספקת: L/D קצר מדי, דחיסה שגויה, פלט נדחף מעבר למה שהבורג יכול להמיס, או מרווח שחוק | צמצם את הפלט או שדרג לבורג מחסום. אם הסט שחוק, אף הגדרה לא משחזרת את ההיתוך |
| פסי צבע / פיזור לקוי | צבע לא אחיד; מאסטרבאץ' לא מתפזר | אין סעיף ערבוב; בורג שחוק מתערבב בצורה גרועה; בורג שגוי עבור תרכובת מלאה או צבעונית | ציין קטע ערבוב (Madock או סיכה). ודא שהבורג לא פשוט נשחק קודם |
פסים שחורים או סימני צריבה
פולימר מושפל מתמקם איפשהו ומתפרק לחתיכות. מקומות המסתור הקלאסיים הם מרווח שחוק, קדח מחורר, טבעת סימון פגומה וכל נקודת מתה שבה הזרימה עומדת.
טיהור עמוק קודם. אם הכתמים חוזרים לאחר טיהור יסודי, החומר אינו רק שאריות. זה מיוצר ברציפות על ידי נקודה במכונה שלך, ואתה צריך למשוך את הבורג ולמצוא אותו.
גודל צילום לא עקבי או צילום קצר
בדוק את הטבעת לפני שאתה נוגע בהגדרה. כאשר שסתום האל-חזור מפסיק לאטום, נמס בורח לאחור במהלך ההזרקה, והזריקה שהמכונה חשבה שהיא מדדה היא לא הזריקה שהתבנית מקבלת.
המתנה היא הכרית. תהליך עקבי מחזיק כרית יציבה. כאשר כרית משוטטת ירייה אל ירייה, ההמסה הולכת למקום שאסור לו.
טמפרטורת ההתכה עולה או גבוהה מדי
מדוד את ההיתוך בפועל עם בדיקה במקום לסמוך על נקודות ההגדרה. אם ההיתוך בפועל עובר הרבה מעל האזורים, החום הנוסף מגיע מגזירה, לא מהרצועות.
חום הגזירה עולה כאשר הדחיסה אגרסיבית מדי עבור השרף, כאשר מהירות הבורג גבוהה מדי, כאשר הלחץ האחורי מוגזם, וכאשר בורג שחוק צריך לעבוד קשה יותר כדי להזיז את אותו החומר.
שחזור בורג איטי / זמן גיחוך ארוך
התחל בהופר. כדורי גישור, גרון הזנה שהתחמם יתר על המידה וקירור הזנה לא הולם כולם מרעיבים את הבורג ומתיחה, ואף אחד מהם אינו פגם בבורג.
אם ההאכלה בריאה וההתאוששות עדיין איטית, מדדו את הפינוי. לבורג שאיבד את יעילות השאיבה שלו ללבוש לוקח יותר זמן למלא את אותה זריקה, וזמן המחזור משקף זאת.
עומס מנוע עולה או לחץ חזור
עליית אמפר בפלט קבוע אומר שמשהו מתנגד. בורג כפוף שנגרר בקדח הוא המקרה המסוכן: הוא מתלבש בצד אחד של הקנה, ובורג חדש שהותקן כנגד חוסר היישור הזה מתלבש באותו אופן באותו לוח זמנים.
בדוק ישר ויישור לפני שאתה מזמין משהו. שחיקה חד צדדית היא טביעת האצבע.
פירוק חומר או שינוי צבע
שתי סיבות שולטות: החומר חם מדי, או שהוא היה חם יותר מדי זמן. השני הוא הדבר שאנשים מתגעגעים אליו.
זריקה קטנה מדי עבור עלי החבית נמסים תוך כדי מחזור אחר מחזור, מתבשל בעדינות עד שהוא מצהיב. שום עיצוב בורג לא מתקן זריקה קטנה בקנה גדול. תקן את קוטר הבורג, או העבר את העבודה למכונה קטנה יותר.
כיצד להזמין חבית בורג חלופי
אף מתחרה לא מכסה את זה, וזה החלק שקונים באמת צריכים. בין אם אתה מזמין מה-OEM או מגורם עצמאימפעל חביות ברגים, אותו מידע מניע את הצעת המחיר.
מידות ומפרטים שעליך לספק
- מותג ודגם מכונות.מספיקה תמונה של לוחית השם כדי לאשר את מידות ההרכבה וקצה הכונן.
- קוטר בורג ויחס L/D,מתוך ציור או נמדד ישירות.
- השרף, עם תכולת מילוי.זה מניע את פלדת הבסיס ואת טיפול פני השטח יותר מכל דבר אחר ברשימה.
- גודל זריקה ומחזור מטרה,כך שניתן לבצע אופטימיזציה של הגיאומטריה במקום להעתיק.
- ציור, או דוגמה בלויה.או עובד. ניתן למדוד חלק שחוק ולשחזר את הגיאומטריה המלאה.
- מה השתבש בפעם הקודמת.שלח את תבנית הבלאי יחד עם החלק. אובדן ממד חלק אומר שחיקה. פיטינג אומר קורוזיה. בלאי חד צדדי אומר יישור, שבורג חדש לא יתקן.
את הפריט האחרון הזה שקונים שוכחים, והוא זה שמונע ממך לקנות עותק נאמן של כישלון.
OEM-Match לעומת עיצוב מותאם אישית: יתרונות וחסרונות
התאמת OEMמשחזר את הגיאומטריה המקורית. זו הקריאה הנכונה כאשר הבורג המקורי התאים לתהליך שלך ופשוט התבלה. ניתן לחיזוי, ניתן לאימות מול השרטוט, ללא אימות תהליך מחדש.
עיצוב מותאם אישיתמשנה את הגיאומטריה כך שתתאים למה שאתה רץ בפועל היום. זו הקריאה הנכונה כשהתהליך זז והבורג לא: הוספת טחינה מחדש, עברת לדרגה מלאה, שינית יעדי פלט, או שהבורג המקורי מעולם לא טיפל בשרף שלך היטב.
הזמנת התאמת OEM כאשר התהליך השתנה משחזרת את הבעיה בפלדה חדשה. הזמנת עיצוב מותאם אישית כשהמקור היה בסדר מוסיפה עלות ותוקף מחדש ללא שום דבר. דפוס הלבוש אומר לך באיזה מצב אתה נמצא.
למה לצפות בעת רכישת מקור מסין
זמן ההובלה תלוי בגיאומטריה, בטיפול פני השטח והאם קיים ציור. בקשו זאת בכתב עם הצעת המחיר שלכם, ושאלו על מה השעון מתחיל: אישור השרטוט, או הזמנת הרכש. הם אינם באותו תאריך, וההבדל הוא לרוב שבוע.
שלושה דברים ששווה להדגיש לפני שאתה מתחייב:
- כשהייצור מתחיל.הנדסה לאחור של דגימה בלויה מוסיפה זמן עד לחיתוך שבב בודד. ציור מסיר את הצעד הזה.
- מה מוסיף טיפול פני השטח.משטחים דו מתכתיים וריסוס קרביד הם שלבי תהליך נפרדים עם תור משלהם.
- הובלה ימית, בנפרד.זה לא בזמן ההובלה של הייצור, וזה המספר שמפתיע את הקונים הראשונים.
הצעת המחיר שלנו היא שקופה בעיצובה: אנו נותנים עלות משוערת המכסה את המוצר, המשלוח והתחזוקה השוטפת, כך שאין מה לגלות מאוחר יותר. אתה מקבל את הצעת המחיר תוך 12 שעות.
תכנן סביב זמן אספקה עם סיבוב הסט החילוף שתואר קודם לכן. סט שהוזמן מיומן בלאי נשלח לפי לוח הזמנים שלך. סט שהוזמן מתקלה ספינות נגד השעון, באוויר, במחיר שאף אחד לא נהנה להסביר.
קריטריוני קבלה לאיכות ונקודות בדיקה
אלו הצ'קים שמפרידים בין ספק אמיתי לזול. בקש מהם בכתב לפני שאתה מבצע את ההזמנה, וודא אותם עם הגעת הסט:
- קוטר חיצוני במספר נקודות לאורך כל טיסה
- קוטר הקדח וגליליות
- קשיות פני השטח כמו אערך נמדד(HV או HRC), לא מפרט קטלוגי
- עומק מארז ניטריד, או עומק שכבת סגסוגת על קדח דו מתכתי
- ריכוזיות וישרות
- חספוס פני השטח (Ra)
- כיתה פלדה בסיס, אושר
הקשיות ועומק המארז הם השניים החשובים ביותר, והשניים לרוב יורדים בשקט. שכבה ניטרידית ב-950–1050 HV ועומק של 0.5–0.8 מ”מ היא מפרט שאתה יכול להחזיק בו ספק. "ניטריד" בפני עצמו לא.
אם ציטוט נוחת בצורה דרמטית מתחת לאחרים, שאל מהי הפלדה ועד כמה עמוק הטיפול. זה כמעט תמיד המקום שבו מסתתר ההבדל, ואתה מחזיר אותו בלבישה מוקדמת.
ההדרכה המלאה שלנו למקור נמצא במדריך להזמנה של חביות בורג מותאם אישית.
זקוק לחבית בורג חלופי או הזרקה מותאמת אישית? שלח את דגם המכונה, הציור או הדוגמה השחוקה שלך. אנו מגישים הצעת מחיר תוך 12 שעות.
קבלו הצעת מחיר של חבית בורגשאלות נפוצות
ש: כמה זמן מחזיק חבית בורג בהזרקה?
ת: על שרפים לא קורוזיביים כגון PE ו-PP, ברגי ההזרקה הניטרידים 38CrMoAlA שלנו פועלים בערך 10,000-20,000 שעות. תרכובות מלאות בזכוכית, PVC וטחינה כבדה חותכים את זה, ועד כמה תלוי בתכולת חומרי המילוי ובתפוקה. לא להפעיל את השעון ולקוות: למדוד. בדוק את OD טיסה ומזהה הקדום מול שרטוט הבנייה לפחות פעם בשנה בשירות שוחק, ותעד את המגמה. המגמה, לא נתון שעות, אומר לך מתי להזמין את הסט הבא.
ש: מה המרווח הסטנדרטי בין בורג לחבית?
ת: אין דמות אחת, כי קנה מידה מרווח עם קוטר בורג. כלל האצבע בתעשייה עבור סט חדש הוא בערך 0.001 אינץ' של מרווח רדיאלי לכל צד עבור כל אינץ' של קוטר בורג, כך שבורג של 60 מ"מ נוחת קרוב ל-0.06 מ"מ לכל צד. ציור הבנייה שלך הוא הסמכות. כמגבלת שירות מעשית, כאשר המרווח הנמדד גדל בערך פי שניים מערך הבנייה, או התפוקה ירדה באופן ניכר באותה מהירות בורג, תכנן את ההחלפה.
ש: האם אני יכול להשתמש בבורג אחד עבור שרפים שונים?
ת: בתוך משפחה, כן. בורג לשימוש כללי מטפל ב-PE, PP, PS ו-ABS באופן מקובל, וזו הסיבה שבוני מכונות שולחים אותו כסטנדרט. על פני משפחות, לא. בורג GP על PVC קשיח משפיל את החומר ומחליד את הפלדה. בורג GP על ניילון מלא בזכוכית נשחק מהר. ובורג בגודל של נפח זריקה אחת לא יכול לשרת עבודה שמשתמשת בחלק קטן מהקנה מבלי לבשל את החומר. אם השרפים שלך משתרעים על הפערים האלה, אתה צריך יותר מבורג אחד, או בורג המיועד למקרה הקשה ביותר.
ש: איך אני יכול לדעת אם בורג ההזרקה שלי שחוק?
ת: המכונה אומרת לך תחילה, והמיקרומטר מאשר זאת. שימו לב לירידת הפלט באותה מהירות בורג, מתיחת זמן התאוששות, עליית טמפרטורת ההיתוך בנקודות קבועות ללא שינוי, כתמים שחורים שחוזרים לאחר ניקוי וסחיפה בגודל הזריקה. כל אחד מאלה מצדיק משיכה בבורג. לאחר מכן יש למדוד את OD הטיסה עם מיקרומטר ומזהה קדח עם מד קידוח, במיקומים תואמים, ולהשוות את המרווח הרדיאלי מול השרטוט. הסימפטומים מרמזים; המדידה מאשרת.
ש: מהו חבית בורג דו מתכתי ומתי אני צריך אחד?
ת: חבית דו-מתכתית שומרת על גוף סגסוגת-פלדה ומחברת סגסוגת בלאי קשה יותר לתוך הקדח. על החביות שלנו אנו מרססים מסגסוגת קשה את כל העיגול סביב אזור השחיקה של הקדח, ומביאים את הקשיות הפנימית ל-62 HRC. קל לצייר את הקו:סיבי זכוכית של עד 30% פועלים מצוין על סט 38CrMoAlA ניטריד. מעל 30% זכוכית, עם מילוי מינרלי או מעכב בעירה, או על שרף קורוזיבי, עברו לבי-מטאלי. המארז הניטריד הוא שכבת דיפוזיה בגודל 0.5–0.8 מ"מ, וחומר מילוי כבד חותך דרכו הרבה לפני שהפלדה שמתחתיו מסתיימת.
ש: האם עיצוב הברגים משפיע על איכות החלקים בהזרקה?
ת: ישירות, ויותר מרוב הגדרות התהליך. גיאומטריית הבורג קובעת עד כמה החומר נמס במלואו, עד כמה טמפרטורת ההיתוך אחידה, עד כמה הצבע וחומר המילוי מתפזרים ועד כמה עקבית הזריקה. התמוססות, פסים, פיזור, השפלה וריאציות של זריקות נעוצים כולם לעיצוב בורג או שחיקה של בורג לפחות באותה תדירות שבה הם מתחברים אל הבקר. כאשר פגם מתנגד לכל שינוי הגדרה שאתה מבצע, הגיאומטריה או הבלאי הם בדרך כלל הסיבה.
ש: מה ההבדל בין בורג הזרקה לבורג אקסטרוזיה?
ת: בורג אקסטרוזיה מסתובב ברציפות ומשאבות נמסות קדימה ללא עצירה. בורג הזרקה עושה שתי עבודות: הוא מסתובב כדי ליישם זריקה, ואז מפסיק להסתובב ונוסע קדימה כמו בוכנה כדי להזריק אותו. הפעולה ההדדית הזו היא הסיבה שברגי ההזרקה נושאים טבעת סימון בקצה, ומדוע הם פועלים ביחסי L/D קצרים יותר, בדרך כלל 18:1 עד 25:1, מאשר ברגי אקסטרוזיה. החומר גם יושב בקנה הזרקה בין זריקה, מה שהופך את זמן השהייה ואת גודל הזריקה לקריטיים.
ש: האם יצרן חביות ברגים יכול להעתיק את הבורג שלי ללא ציור?
ת: כן. ניתן למדוד ולשחזר את החלק השחוק ואת הגיאומטריה: קוטר, יחס רוחב-גובה, עומק תעלה וממדי ההתאמה בקצה הכונן. אנו מחזיקים ברגי הזרקה ל-±0.001 מ"מ. זהירות אחת שראוי לציין: בורג שחוק בגודל קטן יותר ממה שיצא מהמפעל, ולכן יש לבנות את ההחלפה לפי כוונת התכנון המקורי ולא לפי המידות השחוקות. שלח את תבנית הבלאי יחד עם החלק, והבורג החדש יצוין כנגד הכישלון במקום לרשת אותו.
מַסְקָנָה
שלושה רעיונות נושאים את כל המדריך.
הבחירה באה בעקבות השרף.גיאומטריה (L/D, יחס דחיסה, סוג בורג) תואמת את האופן שבו הפולימר שלך נמס. טיפול פני השטח תואם עד כמה הפיד שלך מלוכלך. שרפים נקיים פועלים בשמחה על 38CrMoAlA ניטריד. הזנות שוחקות וקורוזיביות זקוקות לקידוח דו-מתכתי, וציון המארז הנקי הוא הדרך הנפוצה ביותר שבה סט חדש מת מוקדם.
תחזוקה קונה שנים, ונתונים קונים תכנון.טהר לפני כל עצירה, נקה עם פליז ולא פלדה, ומדוד את המרווח בכל פעם שהבורג בחוץ. יומן בלאי הופך "האם הוא שחוק?" לתוך "מתי זה יחצה את הגבול?", שזה ההבדל בין מעבר מתוכנן להשבתה.
אבחן את המכונה לפני שאתה מכוון את התהליך.כאשר הפלט יורד, מחזורים נמתחים, הכרית נודדת או כתמים חוזרים לאחר הניקוי, יחידת הפלסטיק מדברת. ההגדרות אינן יכולות לשחזר אישור שאבד או לאטום מחדש טבעת סימון בלויה. משוך את הבורג ומדוד אותו.
Nanhaiya בנתה ברגים וחביות כבר למעלה מעשרים שנה ומשרתת יותר מ-500 לקוחות ברחבי העולם. ברגי ההזרקה שלנו מעובדים מ-38CrMoAlA, מרווים ומחוסמים, לאחר מכן מנוטרלים בגז ב-500-560 °C למארז של 0.5-0.8 מ"מ ב-950-1050 HV, מוחזקים בסובלנות של ±0.001 מ"מ, ומדורגים ללא 00-00 שעות, 00-00, rosive שרפים. היכן שההזנה קשיחה יותר, אנו מרססים מסגסוגת קשה את כל העיגול מסביב לאזור השחיקה של הקדח ולוקחים את הקשיות הפנימית ל-62 HRC.
לפני שאתה מזמין, המהנדסים שלנו עובדים איתך על הפרמטרים: קוטר, יחס רוחב-גובה, עומק תעלות בורג, ובחירת החומר בין 38CrMoAlA וסגסוגת דופלקס. הייעוץ הזה הוא בחינם, וההצעה הבאה כוללת מוצר, משלוח ועלות תחזוקה צפויה, כך ששום דבר לא מופיע אחר כך שלא היה בדף.
לאחר האספקה, הטכנאים שלנו תומכים בהתקנה ובהפעלה, האחריות תמשך עד להתקשרות (בדרך כלל שנה עד שנתיים), וכל בעיה לאחר המכירה מקבלת מענה תוך 24 שעות ופתרון תוך 48.
שלח לנו את דגם המכונה, השרף והבעיה שאתה מנסה לפתור. תקבלו מפרט והצעת מחיר תוך שתים עשרה שעות.
ספר לנו על המכונה שלך, השרף שלך ומה השתבש בפעם הקודמת. נציין את הסט שמתקן את זה, לא את זה שחוזר עליו.
צור קשר עם Nanhaiya לקבלת הצעת מחיר