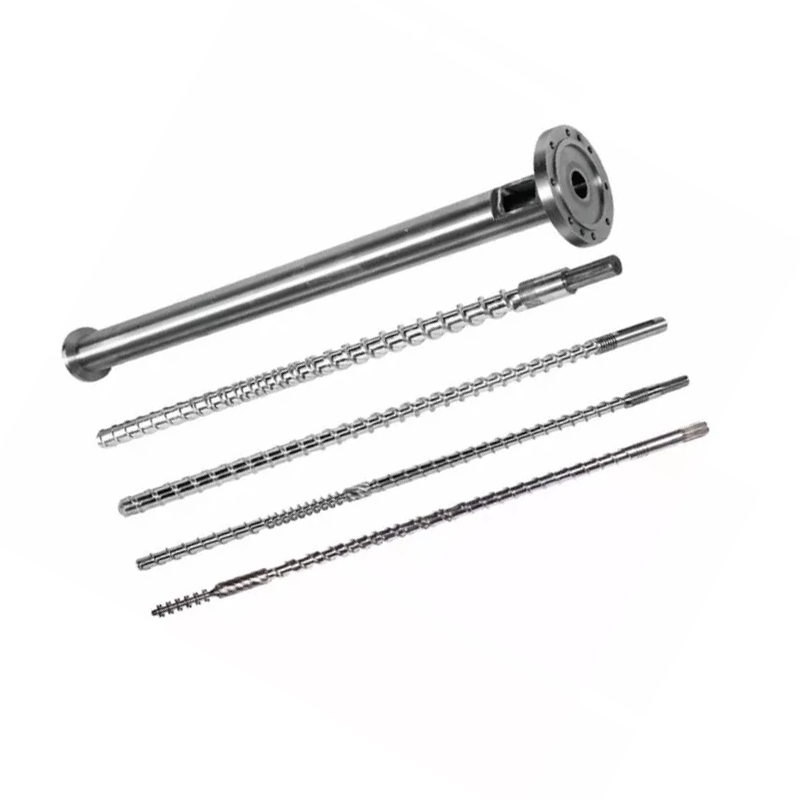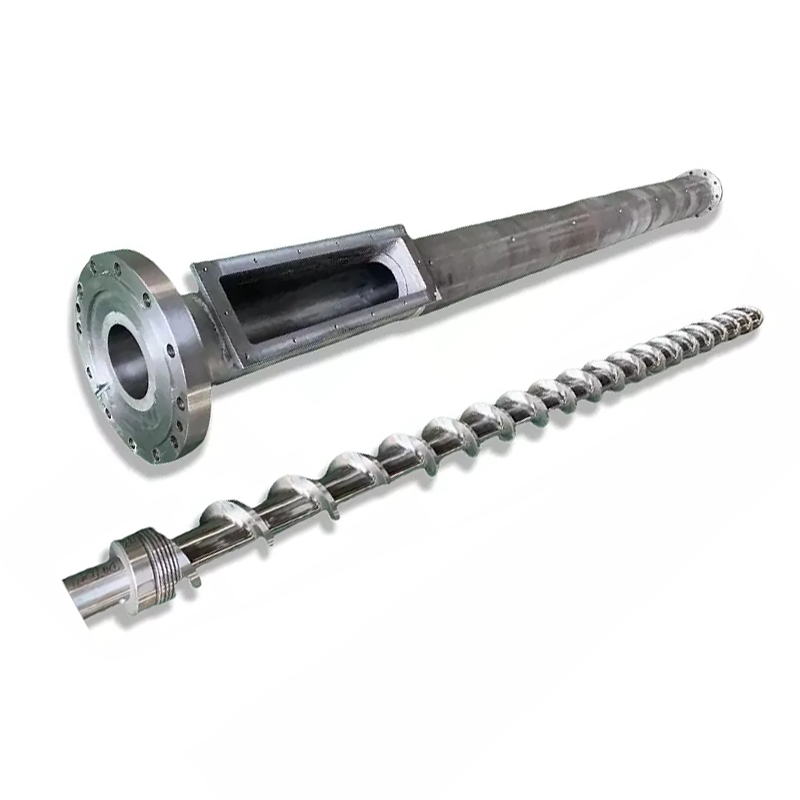
סל"ד של בורג אינו חוגת פלט בפני עצמה. שינוי מהירות משנה את העברת המוצקים, זמן ההיתוך, הגזירה, יצירת הלחץ וזמן השהייה, ולכן יש לשפוט את התוצאה השימושית לפי טמפרטורת ההיתוך, עומס המנוע, הלחץ ואיכות המוצר.

תשובה מהירה
הגדלת מהירות הבורג בדרך כלל מגבירה את זרימת הגרר ואת קצב כניסת החומר לתהליך, אך הקשר אינו בלתי מוגבל או ליניארי לחלוטין. יותר סל"ד יכול גם להוסיף חום גזירה, לקצר את זמן השהייה ולחשוף קטע הזנה חלש או התכה.
שנה משתנה מבוקר אחד בכל פעם, המתן למצב יציב, ואז השווה את התפוקה, פרופיל טמפרטורת ההיתוך, הלחץ, עומס המנוע ואיכות המוצר. עצור כאשר אחד מאלה מגיע לגבול המאושר שלו, גם אם הכונן יכול להסתובב מהר יותר.
קרא את המכבש כמערכת אחת מחוברת
החומר נכנס כמוצק בתפזורת, הופך למצע דחוס, נמס, מתערבב ויוצא דרך נתיב זרימה מגביל. המנוע מספק אנרגיה מכנית בעוד מחממי חבית ומעגלי קירור מחליפים חום עם התהליך. הבורג והתבנית חולקים את חובת הלחץ.
מחקר בקנה מידה תעשייתי משנת 2016 בדק שלושה פולימרים, שלוש גיאומטריות ברגים, חמש מהירויות ושלושה תנאי טמפרטורה, עבור 135 מצבי פעולה. המחברים מדדו ביקוש לאנרגיה ושונות טמפרטורת התכה ביחד. התוצאות שלהם השתנו עם החומר, הבורג והתנאים, וזו הסיבה שכלל אוניברסלי אחד של סל"ד לפלט אינו אמין.
תצוגת המפעל שלנו:נקודת ההפעלה הטובה ביותר אינה הסל"ד הגבוה ביותר שהמהפך מקבל. זהו מצב הייצור היציב הגבוה ביותר שנשאר בתוך מגבלות המנוע, תיבת ההילוכים, הלחץ, הטמפרטורה ואיכות המוצר המאושרים. אם מגבלה אחת מגיעה מוקדם, זהה את צוואר הבקבוק לפני הזמנת כונן מהיר יותר או בורג חדש.
מה משתנה כאשר מהירות הבורג עולה
סל"ד גבוה יותר מזיז את פני הבורג מהר יותר ביחס לחבית. בטווח יציב, זה יכול להגביר את הובלת מוצקים ושינוע נמס. זה גם משנה את קצב הגזירה, הזנת אנרגיה מכנית, הזמן הפנוי להתכה ומספר סיבובי הבורג שחומר חווה.
הכיוון של שינוי טמפרטורת ההיתוך אינו אוניברסלי. מחקר HDPE משנת 2014 השתמש בשלוש צמיגות שרף, שלוש גיאומטריות בורג ומספר מהירויות וטמפרטורות מוגדרות. הוא מצא שסוג הבורג, צמיגות השרף, הטמפרטורה והמהירות שנקבעו כולם השפיעו על השימוש באנרגיה ועל עקביות ההיתוך.
ברגים חד-פעמיים הראו מהירות קריטית שבה איכות ההיתוך התדרדרה, בעוד שבורג המחסום שנבדק שמר על אחידות טמפרטורה טובה יותר.


טמפרטורת החבית שנקבעה אינה טמפרטורת ההיתוך
הבקר מציג יעד אזור מחמם ובדרך כלל טמפרטורה ליד קיר החבית. פולימר בתוך התעלה מקבל גם אנרגיה מכנית מדפורמציה וחיכוך. קירור יכול להסיר חלק מהחום הזה, אבל ההמסה הסופית יכולה להישאר חמה יותר, קרה יותר או פחות אחידה ממה שמציעה קריאת בקר אחת.
מדוד את טמפרטורת ההיתוך במיקום מוגדר וציין את שיטת החיישן. מחקר הנדסה ומדע פולימרים משנת 2006 השתמש ברשת צמד תרמי על פני זרימת ההיתוך. הוא מצא אזורים בטמפרטורה נמוכה בתפוקה גבוהה עם ברגים חד-פעמיים, בעוד שבורג המחסום שנבדק עם מערבל Maddock השיג התכה טובה יותר ושונות נמוכה יותר.
אל תוריד כל אזור מחמם רק בגלל שההמסה הנמדדת חמה.אם הבורג יוצר את רוב החום, הפחתה אגרסיבית יכולה להשאיר את המיטה המוצקה קרה יותר בזמן שהגזירה נשארת גבוהה. סקור היכן מתרחשת התכה, תפוקת המחמם, תגובת הקירור ועומס המנוע לפני שינוי הפרופיל כולו.
מדוע הפלט מפסיק בעקבות סל"ד בקו ישר
במהירות נמוכה יותר, אקסטרודר המוזן היטב עשוי להראות קשר כמעט ליניארי בין סל"ד וזרימת מסה. הקשר הזה נחלש כאשר הכדורים כבר לא ממלאים את התעלה באופן פרופורציונלי, צפיפות הצבר משתנה, גרון ההזנה מחליק, ההיתוך נופל מאחור, או התנגדות במורד הזרם משנה את מאזן הלחץ-זרימה.
מחקר משנת 2022 של אוניברסיטת שטוטגרט השווה אזורי הזנה חלקים, מחורצים סליל ומחורצים בציר במהירויות ברגים גבוהות. הוא מצא סף שמעבר לו התפוקה הפכה לא ליניארית, והצורה והגודל של הכדור השפיעו על הסף הזה. זה תומך בכלל מפעל מעשי: רשום את חומר ההזנה בפועל וכן את שם הפולימר.



כיצד לקרוא את המהירות וטווח הפלט שפורסמו של Nanhaiya
ננהאיה מפרסמת את הטבלה המשפחתית הבאה על שתיהןקטגוריית בורג בודדועמוד PE/PP במהירות גבוהה. זה שימושי לזיהוי מגוון המוצרים המוצהר של החברה. זה לא ערבות תפעול עבור חומר לא מוגדר ומתים.
| דֶגֶם | L/D | פלט שפורסם | מהירות פרסום | מנוע נהיגה |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 עד 5 ק"ג לשעה | 10 עד 60 סל"ד | 1.1 / 1.5 / 2.2 קילוואט |
| NHYZS25 | 25:1 | 5 עד 8 ק"ג לשעה | 10 עד 60 סל"ד | 2.2 / 3.0 / 4.0 קילוואט |
| NHY30 | 25:1 | 5 עד 10 ק"ג לשעה | 10 עד 60 סל"ד | 2.2 / 3.0 / 4.0 קילוואט |
| NHY45 | 25:1 עד 36:1 | 10 עד 120 ק"ג לשעה | 10 עד 150 סל"ד | 5.5 עד 22 קילוואט |
| NHY65 | 25:1 עד 36:1 | 60 עד 300 ק"ג לשעה | 20 עד 150 סל"ד | 22 עד 75 קילוואט |
| NHY75 | 25:1 עד 36:1 | 200 עד 450 ק"ג לשעה | 20 עד 150 סל"ד | 30 עד 132 קילוואט |
| NHY90 | 25:1 עד 36:1 | 180 עד 600 ק"ג לשעה | 20 עד 110 סל"ד | 30 עד 185 קילוואט |
| NHY120 | 25:1 עד 36:1 | 320 עד 1000 ק"ג לשעה | 20 עד 90 סל"ד | 75 עד 280 קילוואט |
| NHY150 | 25:1 עד 36:1 | 400 עד 1300 ק"ג לשעה | 20 עד 75 סל"ד | 90 עד 400 קילוואט |
מקור: אתר Nanhaiya, נבדק ב-31 באוגוסט 2026. כל שורה מכילה ערכי סדרות רחבות. אל תשלב את התפוקה, המהירות ומספר המנוע הגבוהים ביותר לתצורת מכונה אחת משוערת.
טענת אתר Nanhaiya:הדף במהירות גבוהה PE/PP מציין שמבנה בורג אופטימלי ותיבת הילוכים בעלת מומנט גבוה יכולים להכפיל את היעילות לעומת ציוד מסורתי, וכי העיצוב שלו יכול להוריד את טמפרטורת האקסטרוזיה של PP.
הדף אינו מציין את מכונת ההשוואה, השרף, התבנית, שיטת הבדיקה או חלון הקבלה. התייחסו לשתי ההצהרות כאל תביעות ספק הדורשות פרוטוקול בדיקה ספציפי לפרויקט לפני שהן נכנסות להחזר ROI או ערבות רכישה.
פרש שילובים, לא קריאות בודדות
| מגמה לאחר עלייה בסל"ד | פרשנות אפשרית | הבדיקה הבאה |
|---|---|---|
| התפוקה עולה, הלחץ והעומס נשארים יציבים, האיכות מחזיקה | ייתכן שהקו עדיין נמצא בתוך חלון ההפעלה השימושי שלו | אשר את אחידות טמפרטורת ההיתוך ויכולת הקירור במורד הזרם |
| סל"ד עולה אך עליות התפוקה מתכווצות | קיבולת הזנה, התכה או התנגדות במורד הזרם עשויים להיות מגבילים | בדוק את עקביות ההזנה, תפוקה ספציפית, מסנן ולחץ קוביות |
| טמפרטורת ההיתוך ועומס המנוע עולים במהירות | האנרגיה המכנית וההתנגדות גוברים | סקור את צמיגות השרף, גיאומטריית הברגים, מצב המסנן ופרופיל החום |
| טמפרטורת ההיתוך הממוצעת יורדת אך השונות גוברת | תיתכן התכה מאוחרת או לא מלאה | בדוק פגמים במוצר והשווה עם יכולת ההיתוך של הבורג |
| מחזורי לחץ עם תפוקה ועומס מנוע | הבעיה עשויה להיות הזנה, התכה, בקרת טמפרטורה או הגבלה | השתמש ב-מדריך אבחון מתפרץ |
| העומס עולה לאחר החלפת מסנן או קובייה | ההתנגדות במורד הזרם שינתה את נקודת הפעולה | השווה לחץ נקי ומלוכלך באותו חומר ובאותו קצב |


השתמש במבחן צעדים מבוקר במקום לרדוף אחרי הפקדים
- בחר מגרש ומוצר יציב אחד של חומר.רשום דרגת שרף, צורת גלולה או טחינה מחדש, תוספים, לחות ורצף חומרים עדכניים.
- קבע קו בסיס.רשום סל"ד בפועל, הזנה, תפוקה, טמפרטורת התכה, לחץ, עומס מנוע, קריאות אזור ואיכות המוצר לאחר שהקו מתייצב.
- שנה משתנה אחד מאושר.השתמש בזמן ההגדלה והייצוב שהוגדרו על ידי נוהל הקו. אין לשנות מהירות, הזנה וטמפרטורה ביחד.
- השווה גם ממוצע וגם וריאציה.ממוצע מקובל יכול להסתיר לחץ רכיבה או פרופיל טמפרטורת התכה לא אחיד.
- סמן את התנאי המגביל הראשון.זה עשוי להיות עומס מנוע, לחץ, איכות התכה, יציבות ממדית, יכולת קירור או פגם פני השטח.
- חזור רק בתוך מגבלות מאושרות.המקסימום השימושי מושג כאשר עלייה נוספת נותנת תפוקה קטנה מדי או דוחפת מצב נמדד מחוץ לקבלה.
תצוגת המפעל שלנו:לקוח ששולח חמש נקודות הפעלה יציבות נותן לנו ראיות עיצוביות שימושיות יותר מאשר לקוח ששולח סל"ד מרבי אחד. המגמה מראה היכן הקו מאבד מיעילות והאם השינוי הבא שייך לקטע ההזנה, גיאומטריית הברגים, מצב הבלאי או הציוד במורד הזרם.
כאשר מגמת התהליך מצביעה חזרה על החומרה
סל"ד גבוה יותר לא יכול לתקן מרווח מוגזם של בורג לחבית, קטע הזנה בגודל נמוך, קטע התכה שנופל מאחור או מיקסר שיוצר יותר מדי אובדן לחץ. זה יכול להפוך את הגבולות האלה לקלים יותר לראות. נקו ומדדו רכיבים בלויים לפני העתקתם.
השתמש ב-השוואת מחסום, קונבנציונלי ובורג ערבובכאשר אחידות ההיתוך משתנה עם המהירות. השתמש ב-מדריך מדידת בלאיכאשר תפוקה ספציפית יורדת עם נתיב זרימה נקי וחומר יציב.
של ננהאיהדף ציודמציין כי מחרטות ה-CNC שלה יכולות לעבד חלקי עבודה עד 6 מ' ולציוד הקידוח והכרסום שלה יש דיוק מיקום של 0.02 מ"מ. אלו הן יכולות שפורסמו ברמת המפעל. השרטוט המאושר עדיין חייב להגדיר את המידות ונקודות הבדיקה עבור ההזמנה.

נתונים עבור סקירת בורג בודד בעל תפוקה גבוהה
- יצרן מכונות, דגם וקוטר בורג
- מידות בורג וחבית מקוריות ועדכניות
- דרגת שרף, צורת גלולה, טחינה מחדש ותוספים
- פלט רגיל ויעד באיכות מקובלת
- נתוני מנוע, תיבת הילוכים ונתוני מומנט מדורגים
- סל"ד בפועל, עומס מנוע ומגמת אנרגיה
- נקודות קביעת חבית וקריאות אזור בפועל
- מיקום טמפרטורת ההתכה ושיטת החיישן
- מגמת לחץ, פירוט מסנן וקוביות
- מגבלות קירור, הובלה ומורד הזרם
- תמונות של פגמים ודוגמאות שנשמרו
- שרטוט מקורי ומידות חיבור
שאלות נפוצות
האם הגדלת מהירות הבורג תמיד מגדילה את תפוקת המכבש?
לא. התפוקה עשויה לעלות עם מהירות הבורג בתוך חלון הפעלה יציב, אך קיבולת הזנה, צורת גלולה, גיאומטריית בורג, יכולת התכה, התנגדות לתבנית, עומס מנוע ובלאי יכולים להגביל את התוצאה. במהירות גבוהה, תפוקה ספציפית יכולה לרדת או שההמסה יכולה להיות פחות אחידה.
האם הטמפרטורה שנקבעה בחבית זהה לטמפרטורת ההיתוך?
לא. נקודות ההגדרה של החבית קובעות את אזורי המחמם, בעוד שהפולימר מקבל גם אנרגיה מכנית מסיבוב בורג וגזירה. מדוד את ההיתוך במיקום מוגדר עם חיישן מתאים ורשום את השיטה במקום להתייחס לנקודת ההגדרה של הבקר כטמפרטורת ההיתוך בפועל.
מדוע טמפרטורת ההיתוך יכולה לעלות כאשר מהירות הבורג עולה?
מהירות בורג גבוהה יותר יכולה להגביר את קצב הגזירה ואת כניסת האנרגיה המכנית. כמה משתנה טמפרטורת ההיתוך תלוי בצמיגות השרף, גיאומטריית הברגים, המילוי, פרופיל החבית והתנגדות במורד הזרם. שילובים מסוימים של בורג וחומרים עשויים להראות התכה גרועה או לא מלאה מעבר למהירות קריטית.
מדוע הפלט יכול להפסיק לעלות גם כאשר הסל"ד עולה?
קטע ההזנה עשוי להפסיק להתמלא באופן פרופורציונלי, החלקה של גלולה יכולה להשתנות, צפיפות התפזורת יכולה להשתנות, כושר ההיתוך עשוי להגיע, או התנגדות למות ומסנן עלולה להגביל את המערכת. בורג וחבית בלויים יכולים גם להגביר את הדליפה ולהפחית שאיבה שימושית.
מה על המפעילים לרשום לאחר שינוי מהירות הבורג?
רשום את מהירות הבורג בפועל, קצב ההזנה, התפוקה, טמפרטורת ההיתוך ושונות, לחץ ההיתוך ושונות, עומס המנוע, טמפרטורות האזור, תגובת הקירור, איכות המוצר והזמן המותר להגיע למצב יציב חדש.
אילו נתונים עלי לשלוח ל-Nanhaiya לסקירת בורג יחיד בעל תפוקה גבוהה?
שלח את דרגת השרף והצורה, תוספים וחומרי מילוי, תפוקה נדרשת, סל"ד נוכחי, נתוני מנוע ותיבת הילוכים, פרופיל חבית, מגמות טמפרטורת התכה ולחץ, פרטי תבנית ופילטר, שרטוטי ברגים וחבית, מדידות בלאי ופגם המוצר או מגבלת הייצור שאתה צריך לפתור.
הערת עריכה: מפרטי המוצר והתביעות של Nanhaiya מזוהים כמידע שפורסם על ידי החברה. מחקר עצמאי תומך ביחסי התהליך, לא ערובה לשום מודל של Nanhaiya. מגבלות סופיות ותנאי קבלה מחייבים את החומר, המכונה, השרטוט המאושר ותוכנית בדיקת הפרויקט.